Wiadomości branżowe
 Oct 29, 2026
 Wysłane przez Administratora
Anodowanie lub malowanie proszkowe: jak wybrać odpowiednią obróbkę powierzchni precyzyjnych części aluminiowych
Dlaczego obróbka powierzchni decyduje o działaniu precyzyjnych części aluminiowych
Precyzyjne części aluminiowe rzadko ulegają awariom z powodu samego stopu podstawowego. W większości awarii w terenie słabym punktem jest warstwa powierzchniowa: wykończenie, które złuszcza się pod wpływem wibracji, zużywa się na styku ślizgowym lub koroduje po kilku miesiącach przechowywania w mgle solnej lub w wilgoci. Dla inżynierów i zespołów zakupowych obróbka powierzchni jest podstawową decyzją funkcjonalną, która kształtuje trwałość, zachowanie elektryczne, dokładność wymiarową i całkowity koszt. To nie jest kosmetyczna refleksja.
Na rynku komponentów aluminiowych stosowanych w elektronice samochodowej, robotach przemysłowych i bezzałogowych statkach powietrznych dominują dwa procesy: anodowanie i malowanie proszkowe. Obydwa skutecznie chronią aluminium, ale działają w zasadniczo różny sposób. Anodowanie powoduje wytworzenie warstwy tlenku z samego metalu, podczas gdy malowanie proszkowe wiąże warstwę polimeru z powierzchnią. Wybór niewłaściwego może prowadzić do przedwczesnego zużycia, konfliktów tolerancji, zablokowania gwintów lub nieoczekiwanego wzrostu budżetu po obróbce próbek.
W tym przewodniku porównano oba procesy z praktycznego punktu widzenia zaopatrzenia. Wyjaśnia, jak każdy z nich działa, gdzie każdy działa dobrze, jak wybór wpływa na wąskie tolerancje, co wpływa na koszty i jak dopasować obróbkę do rzeczywistych warunków pracy. Celem jest pomoc w określeniu wykończenia Twojego części aluminiowe od pierwszej rewizji rysunku, zamiast odkrywać problemy podczas walidacji.
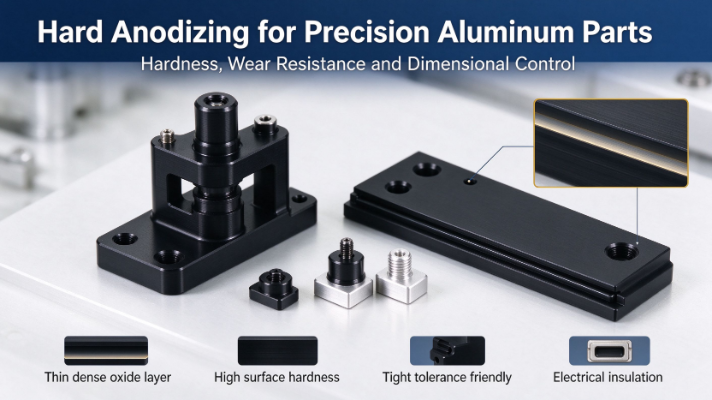
Szybka odpowiedź: Anodowanie jest zwykle lepszym wyborem w przypadku powierzchni funkcjonalnych o wąskich tolerancjach, izolacji elektrycznej i odporności na zużycie. Malowanie proszkowe jest ogólnie preferowane w przypadku grubej, jednolitej ochrony części skierowanych na zewnątrz oraz w przypadku wymagań dotyczących silnego koloru i tekstury.
Jak działa anodowanie aluminium i gdzie pasuje
Zasada elektrochemiczna
Anodowanie to proces elektrochemiczny, w którym część aluminiowa pełni rolę anody w kwaśnej kąpieli elektrolitycznej. Pod kontrolowanym prądem, napięciem i temperaturą tlen łączy się z aluminium na powierzchni, tworząc porowatą warstwę tlenku glinu. Ta folia stanowi raczej część metalu nieszlachetnego niż oddzielną powłokę, więc nie złuszcza się w konwencjonalnym sensie. Pory można następnie zamknąć lub wypełnić barwnikiem, aby uzyskać szeroką gamę kolorów i lepszą odporność na korozję. Ponieważ folia jest narastana z podłoża, przyczepność jest doskonała, a proces ten jest odpowiedni dla części, które muszą zachować nienaruszone krawędzie, gwinty i geometrię obrabianej maszyny.
Typowe typy komponentów precyzyjnych
- Anodowanie standardowe typu II: Stosunkowo cienka powłoka zapewniająca dobry wygląd, szeroką gamę kolorów do barwienia i niezawodną ochronę przed korozją. Jest to typowy wybór w przypadku obudów skierowanych do konsumenta i wsporników ogólnego przeznaczenia.
- Anodowanie twarde typu III: Grubsza i gęstsza folia o dużej twardości, odpowiednia do powierzchni ślizgowych, elementów prowadzących, interfejsów siłowników i części narażonych na powtarzające się tarcie.
Mocne strony precyzyjnych komponentów aluminiowych
- Doskonała przyczepność, ponieważ folia wyrasta z podłoża, a nie osiada na nim.
- Wysoka twardość powierzchni i odporność na zużycie, zwłaszcza przy twardym anodowaniu.
- Dobra odporność na korozję w większości środowisk wewnętrznych i średnio agresywnych.
- Cienka warstwa, która zachowuje wąskie tolerancje wymiarowe, gdy wzrost jest odpowiednio kompensowany.
- Izolacja elektryczna powierzchni, przydatna przy montażu i projektowaniu uziemienia.
- Metaliczna tekstura o czystym, spójnym wyglądzie na obrobionych powierzchniach.
Ograniczenia w planowaniu
- Barwione wykończenia mogą blaknąć pod wpływem długotrwałej ekspozycji na promieniowanie UV, dlatego nie nadają się idealnie do długotrwałego stosowania na zewnątrz.
- Pokrycie może być nierówne w przypadku głębokich ubytków i ostrych narożników wewnętrznych, gdzie przepływ elektrolitu jest ograniczony.
- Spójność koloru staje się trudniejsza do kontrolowania w przypadku złożonych geometrii i partii mieszanych stopów.
- Proces nie pozwala ukryć porowatości, zadrapań ani śladów obróbki. Ma tendencję do ich ujawniania.
Na szczególną uwagę zasługuje anodowanie twarde w przypadku prac precyzyjnych. Folia wrasta częściowo w pierwotną powierzchnię, a częściowo na zewnątrz, przez co wymiary zmieniają się po obu stronach detalu. Rysunki muszą uwzględniać ten wzrost średnic krytycznych, elementów gwintowanych i obszarów pasowania wtłaczanego. W przeciwnym razie prawidłowo obrobiona część po wykończeniu może nadal wykraczać poza tolerancję.
Powłoka proszkowa części aluminiowych: proces i mocne strony
Jak zbudowana jest powłoka
Malowanie proszkowe polega na nałożeniu suchego, drobno zmielonego proszku polimerowego na powierzchnię aluminium za pomocą ładunku elektrostatycznego, dzięki czemu cząsteczki są równomiernie przyciągane do uziemionej części. Powlekana część trafia następnie do pieca utwardzającego, gdzie proszek topi się, przepływa i chemicznie sieciuje, tworząc ciągłą warstwę. Ponieważ podczas utwardzania nie odparowuje żaden rozpuszczalnik, w procesie tym powstają niskie emisje substancji lotnych w porównaniu z wieloma systemami powłok ciekłych. Rezultatem jest gruba, jednolita warstwa, która ukrywa drobne niedoskonałości powierzchni i zapewnia silną barierę ochronną przed wilgocią i solą.
Podstawowe zalety komponentów aluminiowych
- Doskonała odporność na korozję, szczególnie w przypadku pracy na zewnątrz i przy wysokiej wilgotności.
- Szeroka gama kolorów matowych, błyszczących, teksturowanych i z efektem metalicznym o jednolitym wyglądzie.
- Grubsza folia, która wizualnie zakrywa drobne skazy i lekkie ślady obróbki.
- Dobra odporność na uderzenia i odpryski podczas manipulacji.
- Niska emisja substancji lotnych i ogólnie korzystny profil środowiskowy.
Ograniczenia do rozważenia
- Powłoka jest znacznie grubsza, co może spowodować wypchnięcie krytycznych pasowań poza tolerancję, jeśli nie jest to zaplanowane w projekcie.
- Skórka pomarańczowa, wtrącenia kurzu i osady na krawędziach są bardziej prawdopodobne w przypadku ostrych narożników i skomplikowanych profili.
- Ultraszczelne powierzchnie funkcjonalne, takie jak powierzchnie uszczelniające i precyzyjne otwory, są zwykle maskowane lub wykluczane.
- Twardość powierzchni jest niższa niż w przypadku twardego anodowania, dzięki czemu powłoka jest łatwiejsza do zarysowania w kontakcie ślizgowym.
Bezpośrednie porównanie wydajności
Poniższa tabela podsumowuje zachowanie tych dwóch procesów w odniesieniu do właściwości, które najczęściej wpływają na decyzje dotyczące specyfikacji. Oceny są względne i zależą od stopu, specyfikacji folii, jakości uszczelnienia i rodzaju żywicy, dlatego należy je potwierdzić w oparciu o własne wymagania testowe.
| Własność | Anodowanie | Malowanie proszkowe |
|---|---|---|
| Odporność na korozję | Dobry, poprawiony przez odpowiednie uszczelnienie | Doskonałe, szczególnie w warunkach słonych i wilgotnych |
| Odporność na zużycie i zarysowania | Bardzo wysoki przy twardym anodowaniu, umiarkowany przy typie II | Umiarkowane, głębokie zadrapania mogą odsłonić metal nieszlachetny |
| Izolacja elektryczna | Mocna, warstwa tlenku jest izolatorem | Dobra, zależy od grubości warstwy i jakości utwardzania |
| Wpływ tolerancji wymiarowej | Mały do umiarkowanego, wzrost musi być kompensowany | Większe nagromadzenie może przekroczyć wąskie tolerancje |
| Stabilność UV | Ograniczony do wykończeń barwionych, lepszy do zamkniętych przezroczystych folii | Dobrze współpracuje z wysokiej jakości systemami poliestrowymi lub poliuretanowymi |
| Wygląd | Metaliczny wygląd i półprzezroczyste kolory | Kryjące, szeroka gama wykończeń matowych, błyszczących i teksturowanych |
| Odporność chemiczna | Dobra przeciwko łagodnym chemikaliom, słabsza w silnych mediach alkalicznych | Dobrze, różni się w zależności od systemu żywicy |
| Maksymalna temperatura pracy | Regulowane głównie przez stabilność stopu i tlenku | Zwykle ograniczona żywicą, często poniżej 150 stopni Celsjusza w przypadku systemów standardowych |
| Możliwość naprawy | Trudne, części są zwykle rozbierane i ponownie przetwarzane | Możliwe po retuszowaniu, ale dopasowanie kolorów jest trudne |
Wpływ tolerancji wymiarowej
Tolerancja wymiarowa to obszar, w którym wybór ma największe znaczenie w przypadku części precyzyjnych. Cienka powłoka anodowa typu II ma niewielki wpływ na większość elementów, ale twarde anodowanie i malowanie proszkowe zwiększają mierzalną grubość, którą należy odjąć od nominalnej konstrukcji. Częstym błędem jest obróbka do ostatecznego rozmiaru rysunku, a następnie odkrycie, że gotowa część nie pasuje już do współpracującego komponentu. Dobrze prowadzone projekty określają, czy każdy wymiar jest mierzony przed czy po obróbce powierzchni, i odpowiednio maskują powierzchnie funkcjonalne.
Scenariusze zastosowań w motoryzacji, robotyce i komponentach UAV
Każda branża stawia inne wymagania wobec powierzchni aluminiowych. Właściwe wykończenie zależy w mniejszym stopniu od ogólnej reputacji, a bardziej od tego, gdzie znajduje się dana część, czego dotyka i jak długo musi przetrwać. Poniższe scenariusze odzwierciedlają typowe wzorce projektów.
Precyzyjne części aluminiowe samochodowe
Obudowy kamer, wsporniki czujników i radiatory mają różne wymagania. Wykończenie wnętrza i osłony dekoracyjne zostały poddane anodowaniu typu II lub powłoce proszkowej o drobnej teksturze, co zapewnia lepszy wygląd. Części konstrukcyjne i sąsiadujące z układem napędowym często wymagają twardego anodowania na współpracujących powierzchniach i powłoki odpornej na korozję na odsłoniętych powierzchniach. Mocowania czujników również wymagają stabilnych wymiarów, dlatego przed wypuszczeniem na rynek należy sprawdzić konstrukcję powłoki w stosunku do interfejsu montażowego. W programach motoryzacyjnych wykończenie, które przechodzi testy w mgle solnej, ale przesuwa wspornik czujnika o kilka dziesiątych milimetra, nadal jest częścią nieudaną.
Elementy aluminiowe robota przemysłowego
Obudowy przegubów, części efektorów końcowych i ramy montażowe pracują w warsztatach, w których mgła olejowa, rozpryski płynu chłodzącego i częsta obsługa są zjawiskiem normalnym. Przesuwne i obrotowe interfejsy sprzyjają twardemu anodowaniu ze względu na jego odporność na zużycie i niskie ryzyko łuszczenia się. Ramy konstrukcyjne, których nigdy nie dotykają współpracujące części, można pomalować proszkowo w celu zapewnienia tolerancji chemicznej i łatwego czyszczenia. Wymagania dotyczące izolacji punktów mocowania elektroniki często sprawiają, że powierzchnie anodowane są naturalnie dopasowane, ponieważ warstwa tlenku zapobiega niezamierzonemu kontaktowi elektrycznemu.
Aluminiowa rama i części konstrukcyjne UAV i dronów
Ramy dronów łączą ekspozycję na zewnątrz, wibracje, światło słoneczne i stały nacisk, aby utrzymać niską wagę. Malowanie proszkowe zapewnia silną ochronę na zewnątrz i wyraźną identyfikację kolorystyczną skorup płatowca, natomiast anodowanie pasuje do precyzyjnych połączeń ramion i interfejsów mocujących, które wymagają stabilnego dopasowania. Barwione anodowanie jest złym wyborem w przypadku długotrwałego użytkowania na zewnątrz w świetle słonecznym, ponieważ kolor może zmieniać się z czasem. Obydwa procesy zwiększają masę, dlatego w budżecie wagi i stosie tolerancji należy uwzględnić budowę folii.
| Scenariusz | Typowe obszary części | Zalecane wykończenie |
|---|---|---|
| Wykończenie wnętrza samochodu | Osłony dekoracyjne, wsporniki paneli | Anodowanie typu II or textured powder coating |
| Czujnik samochodowy i części konstrukcyjne | Mocowania czujników, radiatory, ścieżki obciążenia | Twarde anodowanie na powierzchniach funkcjonalnych, powłoka na odsłoniętych obszarach |
| Przeguby robota i części ruchome | Obudowy, prowadnice ślizgowe, interfejsy siłowników | Anodowanie twarde |
| Ramy i obudowy robotów | Ramy montażowe, szafki, osłony | Malowanie proszkowe |
| Pociski płatowców UAV | Osłony zewnętrzne, odsłonięte panele konstrukcyjne | Malowanie proszkowe with outdoor-rated resin |
| Precyzyjne złącza UAV | Przeguby ramion, interfejsy mocujące | Anodowanie with masking on fit surfaces |
Podział różnicy kosztów
Na koszt wykończenia powierzchni wpływa nie tylko cena za centymetr kwadratowy. Konfiguracja, składowanie, maskowanie i przeróbki często stanowią większy udział w ostatecznej wycenie niż sama chemia, szczególnie w przypadku małych partii precyzyjnych części. Zrozumienie tych czynników pomaga kupującym zadawać lepsze pytania przed porównaniem ofert dostawców.
Czynniki wpływające na koszt anodowania
- Złożoność części, w tym głębokie otwory, wewnętrzne kanały i ostre narożniki, które komplikują przepływ elektrolitu.
- Specyfikacja folii, ponieważ twarde anodowanie wymaga dłuższego czasu procesu i ściślejszej kontroli kąpieli niż w przypadku typu II.
- Wymagania dotyczące koloru, ponieważ barwienie dodaje etapy procesu i kontrolę konsystencji.
- Maskowanie otworów gwintowanych, powierzchni uszczelniających i obszarów styków elektrycznych.
- Ilość zamówienia i spójność partii, które decydują o wydajności ładowania regałów.
Czynniki wpływające na koszt malowania proszkowego
- Docelowa grubość powłoki i liczba warstw wymagana do równomiernego krycia.
- Obróbka wstępna standard, which affects adhesion and therefore how reliable the finish will be in service.
- Niestandardowe kolory lub efekty specjalne, które zwykle obejmują minimalne ilości zamówienia.
- Metody maskowania i regałowania, szczególnie w przypadku części o wielu małych cechach.
Ogólną tendencją jest malowanie proszkowe, które jest ekonomiczne w przypadku większych, prostych obudów, w których pokrycie i wygląd mają większe znaczenie niż małe wymiary. Anodowanie jest często bardziej skuteczne w przypadku małych, precyzyjnych części, w których folia jest cienka, a powierzchnia ma raczej charakter funkcjonalny niż dekoracyjny.
Ukryty koszt wyboru niewłaściwego procesu
Najdroższa obróbka powierzchni to taka, którą należy wykonać ponownie. Określenie niewłaściwego procesu może prowadzić do odrzucenia próbek, przerobienia wymiarów, opóźnienia produkcji i niepowodzenia walidacji. Niewielki wzrost początkowych kosztów wykończenia jest zwykle niewielki w porównaniu z wpływem wykończenia, które nie spełnia docelowych tolerancji i trwałości, na harmonogram. W wielu programach jedna odrzucona partia prototypu kosztuje więcej niż cały budżet wykończeniowy na pierwszy rok produkcyjny.
Jak wybrać pomiędzy anodowaniem a malowaniem proszkowym
Wybór wykończenia staje się prostszy, gdy decyzja jest powiązana z funkcją każdej powierzchni, a nie z częścią jako całością. Wiele komponentów wymaga więcej niż jednej obróbki, a najlepsze specyfikacje zwykle odzwierciedlają tę rzeczywistość.
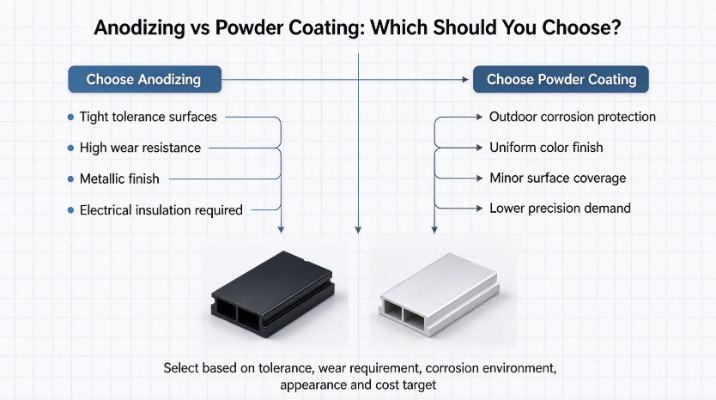
Wybierz anodowanie, kiedy
- Powierzchnia musi mieścić się w wąskich tolerancjach, a grubość powłoki musi być mała.
- Odporność na zużycie ma kluczowe znaczenie, szczególnie w przypadku powierzchni ślizgających się, obracających się lub wielokrotnie stykających się z powierzchnią.
- Pożądany jest metaliczny wygląd, a część jest przeznaczona głównie do użytku wewnątrz pomieszczeń lub chroniona.
- Powierzchniowa izolacja elektryczna jest wymagana w przypadku elementów montażowych lub współpracujących.
- Oczekuje się dużego tarcia lub kontaktu z materiałem ściernym, w takim przypadku odpowiednią specyfikacją jest twarde anodowanie.
Wybierz malowanie proszkowe, kiedy
- Ochrona przed korozją na zewnątrz i długoterminowa jednolitość kolorów to najważniejsze priorytety.
- Estetyczny wygląd i faktura stanowią podstawę projektu.
- Drobne niedoskonałości powierzchni należy raczej wizualnie zakryć niż ukazać.
- Tolerancje krytyczne dotyczą tylko kilku powierzchni, które można zamaskować, podczas gdy reszta części może zaakceptować dodatkową konstrukcję.
Inne opcje warte krótkiej wzmianki
Powłoki bezprądowe, systemy powłok elektronicznych i suche folie na bazie PTFE mogą również spełniać określone wymagania, takie jak odporność chemiczna lub niskie tarcie. Zazwyczaj wybiera się je ze względu na wymagania niszowe, a nie jako alternatywy ogólnego przeznaczenia. Podwójna obróbka, taka jak twarde anodowanie powierzchni funkcjonalnych w połączeniu z malowaniem proszkowym powierzchni zewnętrznych, jest powszechna w wymagających projektach motoryzacyjnych i robotyki i często zapewnia najlepszą ogólną równowagę.
Wskazówka dotycząca maskowania: Zdefiniuj na rysunku strefy maskujące dla otworów gwintowanych, powierzchni uszczelniających, styków uziemiających i średnic pasowań wtłaczanych. Wyraźne objaśnienia zapobiegają nieplanowanemu nakładaniu powłok w obszarach, które muszą pozostać puste lub w wąskim przedziale wymiarowym.
Typowe błędy popełniane przez kupujących
- Ignorowanie grubości powłoki w planowaniu tolerancji. Na rysunku przedstawiono wymiary gołe, lecz do gotowej części dodano folię. Określ, czy wymiary mają zastosowanie przed czy po obróbce.
- Określanie twardego anodowania dla części przeznaczonych wyłącznie do celów kosmetycznych. Twarde anodowanie zwiększa koszty i czas procesu bez korzyści, ponieważ część nigdy nie ulega zużyciu ani kontaktowi ślizgowemu.
- Stosowanie barwionego anodowania do długotrwałego użytku na zewnątrz. Ekspozycja na promieniowanie UV może blaknąć barwione folie, co jest częstym problemem w przypadku oświetlonych słońcem skorup dronów i zewnętrznych elementów pojazdów.
- Pomijanie właściwej obróbki wstępnej. Oleje, tlenki i pozostałości po obróbce zmniejszają przyczepność powłoki proszkowej i wpływają na jednorodność powłoki anodowej, prowadząc do złuszczania się lub niejednolitych rezultatów.
- Niepoinformowanie o wymaganiach dotyczących maskowania. Bez jasnych instrukcji gwinty mogą wypełnić się powłoką, a powierzchnie stykowe mogą utracić przewodność lub dopasowanie.
Unikanie tych pięciu błędów często ma większe znaczenie niż wybór idealnego wykończenia, ponieważ większość uszkodzeń powierzchni precyzyjnych części aluminiowych wynika raczej z luk komunikacyjnych niż z samej chemii.
Wniosek: dopasowanie wykończenia do zadania
Nie ma uniwersalnej metody obróbki powierzchni aluminium. Anodowanie to silniejsza opcja zapewniająca precyzyjne działanie, w tym wąskie tolerancje, odporność na zużycie i izolację elektryczną. Malowanie proszkowe to silniejsza opcja zapewniająca solidną ochronę przed korozją, jednolity kolor i pokrycie wizualne na odsłoniętych powierzchniach. W wielu rzeczywistych projektach najlepszy wynik uzyskuje się poprzez połączenie obu procesów w różnych obszarach tej samej części.
Najbardziej niezawodnym podejściem jest zdefiniowanie powierzchni funkcjonalnych, cech krytycznych dla tolerancji, narażenia na środowisko i wymagań dotyczących wyglądu przed wyborem procesu. Wczesne udostępnienie producentowi rysunków, objaśnień dotyczących tolerancji i warunków pracy umożliwia zaplanowanie obróbki powierzchni wraz z obróbką lub formowaniem. Dla projektów zbudowanych na Elementy aluminiowe kute na zimno lub precyzyjnie obrobionych obudowach, ta wczesna koordynacja często decyduje o płynnym wprowadzeniu na rynek i kosztownych poprawkach.
Często zadawane pytania
P1: Czy anodowanie zmienia wymiary części aluminiowej?
Tak. Anodowanie powoduje wrastanie warstwy tlenku częściowo w powierzchnię, a częściowo na zewnątrz, przez co wymiary zmieniają się po obu stronach. Folie typu II są cienkie i zwykle dają niewielki efekt, podczas gdy twarde anodowanie zwiększa wzrost. Rysunki powinny określać, czy wymiary mają zastosowanie przed czy po obróbce i powinny kompensować wzrost warstwy na krytycznych elementach.
P2: Czy malowanie proszkowe nadaje się do części aluminiowych o wąskiej tolerancji?
Można ją zastosować, ale tylko wtedy, gdy w projekcie zaplanowana jest grubość powłoki lub zamaskowano powierzchnie krytyczne. Malowanie proszkowe zapewnia grubszą warstwę niż anodowanie, dlatego ogólnie lepiej nadaje się do obudów, pokryw i ram niż do precyzyjnych otworów, powierzchni uszczelniających lub średnic pasowanych na wcisk.
P3: Które wykończenie jest lepsze w przypadku dronów zewnętrznych lub zewnętrznych części samochodowych?
Malowanie proszkowe with an outdoor-rated resin system is usually the preferred choice for exposed exterior surfaces because it offers strong corrosion protection and good UV stability. Dyed anodizing is generally less suitable for long-term sunlit use, although sealed clear anodizing can perform well on some components.
P4: Kiedy twarde anodowanie jest warte dodatkowych kosztów?
Twarde anodowanie warto określić, gdy powierzchnia podlega kontaktowi ślizgowemu, powtarzającemu się tarciu, ścieraniu lub dużemu zużyciu w całym okresie użytkowania. W przypadku części kosmetycznych lub komponentów, które nigdy nie stykają się z innymi powierzchniami, anodowanie typu II lub malowanie proszkowe jest zwykle bardziej ekonomicznym wyborem.
P5: Jakie informacje powinienem wysłać producentowi przed wyborem obróbki powierzchni?
Udostępnij rysunki z objaśnieniami tolerancji, listą powierzchni funkcjonalnych i kosmetycznych, oczekiwanym środowiskiem pracy, wymaganą żywotnością, wszelkimi wymaganiami w zakresie izolacji elektrycznej lub uziemienia oraz wymaganiami dotyczącymi maskowania gwintów i obszarów stykowych. Informacje te pozwalają producentowi zalecić wykończenie i dokładnie zaplanować etapy procesu.

-
Numer telefonu
+86-0572-2210226Numer telefonu
+86-13819283977 +86-13655726561 +86-13567228000Adres
Budynek B, Park Przemysłowy Innowacji i Przedsiębiorczości, nr 288, Yansan Road, miasto Huzhou, prowincja Zhejiang, ChinyKod QR
-
Szybkie linki
Dom Produkty O nas Możliwości Przemysły Wiadomości Skontaktuj się z nami -
Eksploruj
Aluminiowa obudowa kamery pojazdu Wytłaczanie aluminium na zimno Części aluminiowe do kucia na zimno -
skontaktuj się z nami