Wiadomości branżowe
 Oct 23, 2026
 Wysłane przez Administratora
Jakie są zalety elementów ze stopów aluminium obrabianych CNC i kiedy proces hybrydowy ma większy sens?
Dlaczego inżynierowie na nowo zastanawiają się nad obróbką aluminium
Stop aluminium stał się domyślnym materiałem na precyzyjne części mechaniczne, samochodowe, elektroniczne i przemysłowe. Łączy w sobie lekkość, dobrą przewodność cieplną, odporność na korozję i obrabialność, z którą niewiele metali może się równać. Jednak prawdziwym pytaniem dla większości kupujących nie jest to, czy użyć aluminium, ale jak wykonać tę część. Odlewanie ciśnieniowe, pełna obróbka CNC i wytłaczanie na zimno, a następnie wtórne prace CNC zapewniają inną równowagę kosztów, precyzji i wytrzymałości, a wybór niewłaściwej trasy może wydłużyć projekt o tygodnie lub zwiększyć niepotrzebne koszty każdej jednostki.
W tym przewodniku omówiono korzyści płynące z Elementy ze stopu aluminium obrabiane CNC , sytuacje, w których czysta obróbka jest właściwym wyborem, oraz moment, w którym metoda hybrydowa zbudowana na formowaniu na zimno i wykańczaniu CNC tworzy mocniejsze uzasadnienie biznesowe. Cel jest praktyczny: zapewnić inżynierom-projektantom i zespołom zaopatrzeniowym ramy, które mogą zastosować w kolejnym rysunku, który ląduje na ich biurku.
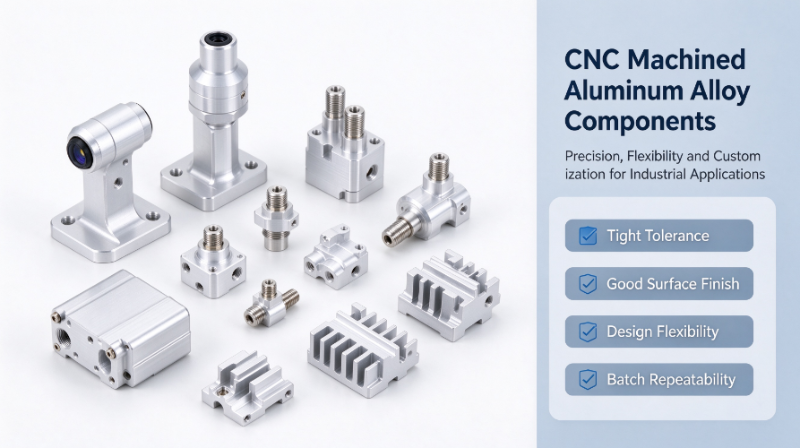
Źródło obrazu: wygenerowane przez sztuczną inteligencję wyłącznie w celach ilustracyjnych.
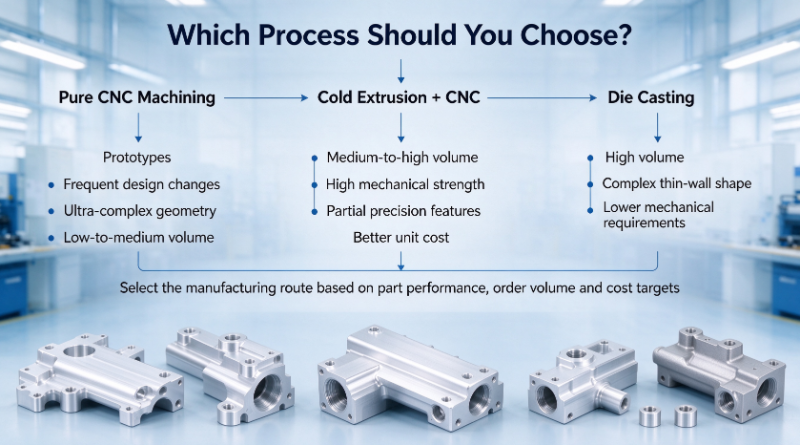
Kluczowy wniosek: czysta obróbka CNC wygrywa pod względem elastyczności i wąskiej tolerancji, podczas gdy proces hybrydowy wygrywa, gdy objętość rośnie, a część zachowuje stosunkowo prosty korpus główny.
Co definiuje elementy ze stopu aluminium obrabiane CNC
Elementy ze stopu aluminium obrabiane CNC to części wycinane z litego pręta, płyty lub wstępnie uformowanego półfabrykatu przy użyciu sterowanego komputerowo sprzętu do frezowania, toczenia, wiercenia i gwintowania. Program definiuje każdą ścieżkę narzędzia, więc jeden zestaw rysunków może stać się gotową częścią bez narzędzi budowanych specjalnie dla tej geometrii. Właśnie dlatego proces ten jest tak szeroko stosowany w przypadku niestandardowych precyzyjnych części aluminiowych CNC, zwłaszcza gdy projekty wciąż ewoluują.
Typowe gatunki aluminium
Wybór gatunku kontroluje wytrzymałość, obrabialność i opcje wykończenia. Poniższe gatunki obejmują większość zamówień na części obrabiane.
| Stop | Siła charakteru | Skrawalność | Typowe zastosowanie |
|---|---|---|---|
| 6061 | Dobra wytrzymałość, spawalność | Bardzo dobrze | Ramy, wsporniki, obudowy |
| 6063 | Umiarkowana wytrzymałość, gładkie wykończenie | Dobrze | Widoczne obudowy, radiatory |
| 7075 | Wysoka wytrzymałość | Dobrze | Części konstrukcyjne i poddawane dużym obciążeniom |
| 2024 | Wysoka odporność na zmęczenie | Uczciwe | Okucia obciążone zmęczeniem |
Typowe formularze części
Obrobione maszynowo aluminium jest stosowane w szerokim zakresie geometrii. Do najczęściej spotykanych należą:
- Obudowy i osłony chroniące elektronikę lub czujniki
- Wsporniki i płyty montażowe do systemów motoryzacyjnych i automatyki
- Złącza, adaptery i złączki hydrauliczne z precyzyjnymi powierzchniami uszczelniającymi
- Radiatory z drobną geometrią żeberek i płaskimi powierzchniami styku
- Struktury czujników, które muszą utrzymywać krytyczne dane w wąskich granicach
Źródło obrazu: wygenerowane przez sztuczną inteligencję wyłącznie w celach ilustracyjnych.
Podstawowe zalety elementów ze stopu aluminium obrabianych CNC
Zalety obróbki aluminium nie ograniczają się do jednej cechy. Wykazują się one dokładnością, wykończeniem, jakością materiału, elastycznością projektu i spójnością partii. Każda korzyść ma inne znaczenie w zależności od etapu projektu i jego wielkości.
Dokładność wymiarowa i wąska tolerancja
Nowoczesne trójosiowe i pięcioosiowe centra obróbcze rutynowo utrzymują krytyczne cechy do około 0,01 mm. Krótkie, stabilne wymiary mogą być węższe, jeśli mocowanie i temperatura są dobrze kontrolowane. Ponieważ ścieżka cięcia jest definiowana programowo, można wytwarzać głębokie kieszenie, cienkie ściany i złożone kontury bez kątów pochylenia i linii podziału, które ograniczają formy formowane lub odlewane.
Elastyczność wykończenia powierzchni i obróbki końcowej
Obrobione maszynowo aluminium umożliwia szeroką gamę wykończeń. Anodowanie zwiększa odporność na korozję i twardość powierzchni, piaskowanie zapewnia jednolity matowy wygląd, malowanie proszkowe zapewnia ochronę koloru i zużycia, a pasywacja chemiczna utrzymuje powierzchnie odpowiednie tam, gdzie liczy się przewodność. Czysta obrobiona powierzchnia zwykle wymaga mniej poprawek przed anodowaniem, co pomaga zachować spójność koloru i wyglądu w całej partii.
Integralność materiału bez wad odlewniczych
Ponieważ część jest wycinana z półfabrykatu kutego, nie ma na niej porowatości, wnęk skurczowych ani kieszeni gazowych, które mogą tworzyć się podczas krzepnięcia. Ma to znaczenie w przypadku obudów ciśnieniowych, kolektorów cieczy i wsporników obciążonych zmęczeniowo. Materiał kuty ma również przewidywalną strukturę ziaren, co upraszcza weryfikację wytrzymałości i zmniejsza ryzyko wycieków wykrytych na późnym etapie testów.
Swoboda projektowania prototypów i małych serii
Zmiana obrobionej części oznacza edycję programu, a nie przeróbkę stalowej formy. Produkcja prototypu może zająć od rysunku do gotowych próbek w ciągu kilku dni, natomiast opracowanie narzędzi do odlewania lub formowania często zajmuje wiele tygodni i wymaga znacznych inwestycji początkowych. W przypadku produktów znajdujących się nadal w fazie walidacji prędkość ta umożliwia zespołom inżynierskim przetestowanie kilku geometrii przed przystąpieniem do produkcji.
Powtarzalność dla małych i średnich partii
Dzięki stabilnemu mocowaniu, udokumentowanym programom i kontroli w trakcie procesu obróbka zapewnia spójne wyniki w partiach składających się z setek lub kilku tysięcy części. Statystyczne monitorowanie kluczowych wymiarów pozwala wcześnie wykryć zużycie narzędzia, dzięki czemu jakość zostaje zachowana bez konieczności ponoszenia dużych kosztów stałych, których wymagają procesy masowe.
Gdzie czysta obróbka CNC osiąga swoje granice
Czysta obróbka skrawaniem nie jest rozwiązaniem dla każdej części aluminiowej. Jego głównym ograniczeniem jest efektywność materiałowa. Proces rozpoczyna się od bloku większego niż gotowa część, a każda część tego bloku poza ostateczną geometrią staje się wiórami. W przypadku części wymagających intensywnego usuwania materiału stosunek zakupionego zapasu do części gotowej może być wysoki, co zwiększa zarówno koszt materiału, jak i czas pracy maszyny.
- Odpady materiałowe: duża część zakupionych zapasów może zakończyć się odpryskami na częściach podczas głębokiego i ciężkiego usuwania
- Czas cyklu: obróbka zgrubna dużych ilości ogranicza wydajność CNC i spowalnia wydajność
- Koszt jednostkowy: przy średnich i dużych nakładach czas obróbki na część rzadko spada na tyle, aby zrównoważyć nieskomplikowaną geometrię, którą można uformować w bardziej ekonomiczny sposób
Poniższy wykres pokazuje ilustrujący zakres ilości zakupionego materiału, który zazwyczaj trafia do gotowej części różnymi drogami. Rzeczywiste wartości zależą w dużym stopniu od geometrii.
Przykładowe przedziały udziału zakupionego materiału, który kończy się na gotowej części.
Wytłaczanie na zimno Plus CNC: podejście hybrydowe
Metoda hybrydowa wykorzystuje wytłaczanie na zimno lub kucie na zimno, aby uzyskać kształt zbliżony do siatkowego. Korpus główny, występy i podstawowa geometria formowane są w temperaturze pokojowej pod wysokim ciśnieniem, co również zagęszcza i wyrównuje strukturę ziaren. Następnie obróbka CNC wycina tylko te elementy, które wymagają wąskiej tolerancji, takie jak otwory łożysk, powierzchnie uszczelniające, gwinty i punkty odniesienia. Gotowa część zachowuje wytrzymałość uformowanego metalu, a jednocześnie wymaga znacznie mniej obróbki niż część wycięta w całości z pręta. Wiele projektów wykorzystuje kucie aluminium na zimno jako pierwszy krok właśnie z tego powodu.
Zalety w porównaniu z czystym CNC
- Mniejsze straty surowców, co zmniejsza koszt jednostkowy w przypadku średnich i dużych ilości
- Wyższa wytrzymałość i gęstsza struktura odziedziczona po etapie formowania na zimno
- Czas CNC skoncentrowany na kilku powierzchniach, które naprawdę tego wymagają
Zalety w porównaniu z odlewaniem ciśnieniowym
W porównaniu z odlewaniem ciśnieniowym aluminium formowane na zimno pozwala uniknąć porowatości i zazwyczaj zapewnia lepszą odporność na zmęczenie. Dzięki temu doskonale nadaje się do szczelnych obudów i wsporników nośnych. Odlewanie ciśnieniowe pozostaje dobrą opcją w przypadku cienkościennych, skomplikowanych geometrii w bardzo dużych ilościach, a te dwie metody zostały szczegółowo porównane w osobnym artykule na temat wytłaczania na zimno i odlewania ciśnieniowego aluminium.
Metoda hybrydowa ma największy sens, gdy główny korpus jest stosunkowo prosty, część wymaga dobrej wytrzymałości mechanicznej, tylko kilka elementów wymaga precyzyjnej obróbki, a roczna wielkość produkcji jest wystarczająco duża, aby amortyzować oprzyrządowanie formujące.
Wybór odpowiedniego procesu dla Twojej części
Wybór procesu jest najłatwiejszy, gdy zaczyna się od objętości, geometrii i rozkładu tolerancji. Trzy poniższe trasy obejmują większość projektów aluminiowych.
Wybierz czystą obróbkę CNC, kiedy
Projekt ma charakter prototypowy lub ma charakter niskonakładowy, zmiany w projekcie są częste, geometria jest bardzo złożona lub wymagana jest ścisła tolerancja na prawie każdej powierzchni.
Wybierz wytłaczanie na zimno plus CNC, kiedy
Korpus główny jest stosunkowo prosty, tylko niektóre elementy wymagają precyzyjnej obróbki, część musi przenosić znaczne obciążenia mechaniczne, a wielkość produkcji uzasadnia utworzenie oprzyrządowania formującego.
Wybierz odlewanie ciśnieniowe, kiedy
Objętość jest bardzo duża, część ma cienkie ścianki i złożoną geometrię odlewu, a wymagania mechaniczne są raczej umiarkowane niż wysokie.
Wiele nieporozumień dotyczących procesu wynika z niejasnych priorytetów. Jeśli rysunek wszędzie wymaga tolerancji, zwykle uczciwą odpowiedzią jest czysta obróbka. Jeśli wymagana jest siła i precyzja w przypadku niewielkiej liczby elementów, trasa hybrydowa jest często najbardziej wydajna.
Typowe zastosowania niestandardowych precyzyjnych części aluminiowych CNC
Następujące sektory w dużym stopniu opierają się na obrobionym aluminium, ponieważ łączą w sobie precyzję, lekkość i niezawodną obróbkę powierzchni.
- Wsporniki czujników samochodowych i małe elementy konstrukcyjne, które muszą utrzymywać wyrównanie pod wpływem wibracji
- Obudowy do elektroniki i komunikacji wymagające dokładnego montażu i dobrego odprowadzania ciepła
- Okucia urządzeń automatyki, prowadnice i części interfejsu ruchu
- Precyzyjne komponenty medyczne i oprzyrządowanie, w których stabilność wymiarowa ma kluczowe znaczenie
- Małe, niekrytyczne części aluminiowe dla przemysłu lotniczego, takie jak wsporniki i osłony
Praktyczne wskazówki dotyczące pozyskiwania obrobionych elementów aluminiowych
Jasne zapytanie ofertowe oszczędza czas obu stron. Poniższe kontrole pomagają kupującym i inżynierom uniknąć kosztownych niespodzianek.
- Przed wyceną potwierdź gatunek stopu aluminium, wymagania dotyczące tolerancji i standardy kontroli, ponieważ każdy z nich wpływa na koszt i czas realizacji.
- Wyjaśnij wymagania dotyczące obróbki powierzchni i odporności na korozję, w tym koloru, grubości i wszelkich ograniczeń przewodności po wykończeniu.
- Poinformuj odpowiednio wcześnie o oczekiwanej wielkości zamówienia, aby dostawca mógł polecić rozwiązanie wykorzystujące wyłącznie technologię CNC lub wytłaczanie na zimno w połączeniu z technologią CNC w celu zapewnienia lepszej równowagi kosztów i czasu realizacji.
- Sprawdź możliwości fabryki, w tym liczbę centrów CNC, zakres osi obróbki i dostępny sprzęt do kontroli jakości.
- Poproś o raport z kontroli pierwszego artykułu dla krytycznych części precyzyjnych przed zatwierdzeniem produkcji masowej.
Wniosek
Komponenty ze stopu aluminium obrabiane CNC zapewniają niezrównaną precyzję i elastyczność projektowania, szczególnie w przypadku prototypów, małych serii i części o złożonej geometrii. Ich dokładność, możliwości wykończenia i pozbawiony wad materiał sprawiają, że są one niezawodnym wyborem w przypadku wymagających zastosowań.
W przypadku średnich i dużych serii z prostszym korpusem głównym, wytłaczanie na zimno w połączeniu z hybrydową metodą CNC często zapewnia lepszą wytrzymałość, mniej odpadów i bardziej konkurencyjny koszt jednostkowy. Właściwy wybór zależy od objętości, geometrii i tego, gdzie naprawdę potrzebna jest wąska tolerancja. Jeśli udostępnisz swoje rysunki CAD i oczekiwane ilości, przegląd procesu może wyjaśnić, która trasa najlepiej pasuje do Twojego projektu i jak powinna wyglądać realistyczna oferta.
Często zadawane pytania
P1: Jaką tolerancję mogą osiągnąć części aluminiowe CNC?
Typowa tolerancja produkcyjna krytycznych elementów wynosi około 0,01 mm. Krótkie, stabilne wymiary można mocniej trzymać w kontrolowanym środowisku, podczas gdy powierzchnie niekrytyczne są zwykle określane jako luźniejsze, aby obniżyć koszty.
P2: Czy aluminium CNC jest mocniejsze niż aluminium odlewane ciśnieniowo?
Ogólnie rzecz biorąc, kuty materiał z pręta lub półfabrykatu zapewnia bardziej jednolitą wytrzymałość i lepszą odporność na zmęczenie niż materiał odlewany ciśnieniowo, ponieważ nie zawiera porowatości. Rzeczywista wytrzymałość nadal zależy od stopu i obróbki cieplnej, dlatego należy porównać określone gatunki i warunki.
P3: Jaka jest różnica między obróbką CNC a wytłaczaniem na zimno części aluminiowych?
Wytłaczanie na zimno kształtuje metal w temperaturze pokojowej, przepychając go przez matrycę, tworząc główną geometrię przy bardzo małej ilości odpadów. Obróbka CNC usuwa materiał w celu uzyskania ostatecznego kształtu i jest najlepsza w przypadku precyzyjnych elementów i mniejszych objętości. W wielu projektach stosuje się oba po kolei.
P4: Czy można połączyć wytłaczanie na zimno z obróbką CNC?
Tak. Wytłaczanie na zimno tworzy kształt zbliżony do netto, a obróbka CNC następnie wykańcza krytyczne powierzchnie, takie jak otwory, powierzchnie uszczelniające i gwinty. Ta kombinacja zmniejsza straty materiału i czas obróbki, zachowując jednocześnie precyzję tam, gdzie jest to wymagane.

-
Numer telefonu
+86-0572-2210226Numer telefonu
+86-13819283977 +86-13655726561 +86-13567228000Adres
Budynek B, Park Przemysłowy Innowacji i Przedsiębiorczości, nr 288, Yansan Road, miasto Huzhou, prowincja Zhejiang, ChinyKod QR
-
Szybkie linki
Dom Produkty O nas Możliwości Przemysły Wiadomości Skontaktuj się z nami -
Eksploruj
Aluminiowa obudowa kamery pojazdu Wytłaczanie aluminium na zimno Części aluminiowe do kucia na zimno -
skontaktuj się z nami