Wiadomości branżowe
 Oct 01, 2026
 Wysłane przez Administratora
Dlaczego obudowy aluminiowe decydują o tym, czy Twój czujnik samochodowy przetrwa drogę
Dlaczego obudowa czujnika to decyzja inżynierska, a nie szczegół opakowania
Moduł kamery przesunięty o dwa piksele, moduł radaru przegrzewający się na letniej autostradzie, obudowa LiDAR zaparowująca po myciu ciśnieniowym: to nie jest awaria czujnika. Są to awarie mieszkaniowe. Zanim platforma pojazdu przejdzie weryfikację, w obudowie ustalono już ścieżkę termiczną, dane optyczne, integralność uszczelnienia i budżet korozyjny na następne piętnaście lat.
Nowoczesne pojazdy są wyposażone w coraz większą liczbę czujników. Kamery, radary, LiDAR, jednostki ultradźwiękowe i czujniki środowiskowe nakładają różne wymagania na obudowę, która je chroni. Sensor optyczny dba o płaskość i równoległość. Moduł radarowy dba o stabilność wymiarową w zależności od temperatury. Jednostka LiDAR dba o odprowadzenie ciepła z małej, gorącej paczki. Wszystkim zależy na wilgoci, kurzu, soli i wibracjach.
Aluminium stało się domyślnym rozwiązaniem dla większości tych obudów i nie bez powodu. Oferuje stosunek wytrzymałości do masy, którego stal nie może dorównać, przewodność cieplną w zakresie od 200 do 230 W/m·K, naturalną odporność na korozję dzięki pasywnej warstwie tlenku oraz pełną kompatybilność z anodowaniem, malowaniem proszkowym i spawaniem laserowym. Interesująca praca inżynierska nie polega na wyborze aluminium. To jest w wyborze które aluminium, wyprodukowane które sposób, trzymany które tolerancje.
W tym przewodniku omówiono sześć czynników wyboru w kolejności, w jakiej pojawiają się w prawdziwym programie: materiał, tolerancja i dopasowanie, zarządzanie termiczne, ochrona przed wnikaniem, obróbka powierzchni i łańcuch dostaw. Każda sekcja zawiera pytania, które warto zadać partnerowi produkcyjnemu przed wycięciem narzędzi.
Podstawowy kompromis
Każda decyzja dotycząca obudowy uwzględnia masę w stosunku do sztywności, tolerancję w stosunku do kosztów i wydajności cieplnej w stosunku do możliwości produkcyjnych. Nie ma uniwersalnie poprawnej specyfikacji, istnieje jedynie specyfikacja odpowiadająca trybom awarii czujnika.
Czynnik 1: Wybór materiału w całym spektrum stopów aluminium
Stop określa wytrzymałość, przewodność cieplną, zachowanie korozyjne, spawalność i skuteczność anodowania powierzchni. Zły wybór objawia się później w postaci zdartych nitek, gorących punktów, które nigdy nie znikają lub wykończenia, które po nałożeniu powłoki staje się plamiste.
| Stop | Typowy profil nieruchomości | Najlepsze dopasowanie do obudów czujników |
|---|---|---|
| Al1070 | Wysoka czystość, bardzo wysoka przewodność cieplna, doskonała spawalność laserowa | Obudowy hermetyczne, moduły krytyczne termicznie |
| 6061 | Dobra wytrzymałość, doskonała odporność na korozję, spawalność | Obudowy konstrukcyjne, wsporniki montażowe |
| 6063 | Doskonała wytłaczalność, gładka powierzchnia po uformowaniu | Złożone profile, zintegrowane korpusy radiatorów |
| 7075 | Bardzo wysoka wytrzymałość, odporność na zmęczenie | Mocowania narażone na duże obciążenia i wibracje |
Jak zawęzić wybór
- Zakres temperatury roboczej i szczytowe obciążenie cieplne
- Ścieżka obciążenia mechanicznego i wymagania dotyczące elementów złącznych
- Metoda uszczelniania, zwłaszcza jeśli planowane jest spawanie laserowe
- Wymagania dotyczące wykończenia powierzchni i powłoki
- Dostępność w wymaganej formie wytłaczania lub kucia
W przypadku wrażliwych termicznie i hermetycznie zamkniętych pakietów czujników często stosuje się stopy o wysokiej czystości, takie jak Al1070, ponieważ łączą one rozpraszanie ciepła z niezawodnym spawaniem laserowym. W przypadku wsporników konstrukcyjnych, które działają również jako radiatory, 6061 lub 6063 zwykle zapewnia lepszą równowagę pomiędzy kosztami i obrabialnością. Punkty mocowania obciążone wibracjami przesuwają się w stronę 7075.
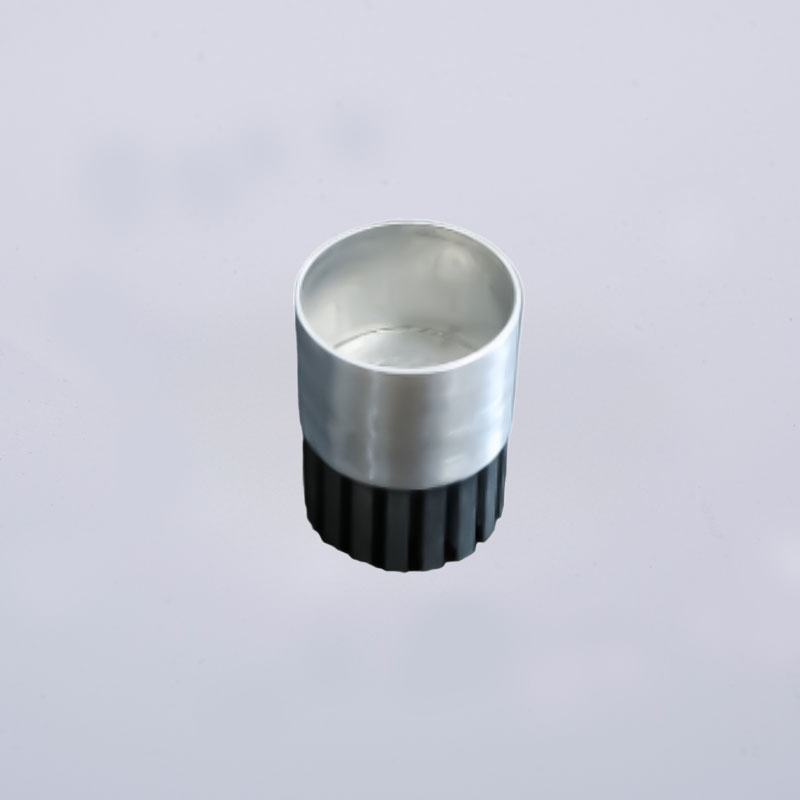
Czynnik 2: Tolerancja wymiarowa i dopasowanie
Obudowa czujnika wykonuje jednocześnie dwie precyzyjne zadania. Lokalizuje elementy optyczne lub elektromagnetyczne względem siebie i zamyka uszczelnienie przed środowiskiem. Obie prace powodują problemy z tolerancją.
| Klasa funkcji | Typowe wymaganie | Proces, który to zapewnia |
|---|---|---|
| Wymiary ogólne | plus minus 0,1 mm | Wytłaczanie na zimno lub odlewanie ciśnieniowe |
| Funkcje krytyczne | plus minus 0,02 mm | Wykańczanie CNC po formowaniu |
| Optyczne powierzchnie montażowe | Płaskość i równoległość w zakresie mikronów | Precyzyjne CNC z weryfikacją CMM |
Dlaczego proces formowania wyznacza sufit
Wytłaczanie na zimno pozwala uzyskać kształty zbliżone do siatkowych o dobrej dokładności wymiarowej i gęstej strukturze ziaren. Następnie obróbka CNC dostosowuje krytyczne cechy do ostatecznej tolerancji bez zakłócania ogólnej geometrii. To połączenie sprawia, że obudowa jest jednocześnie solidna strukturalnie i optycznie precyzyjna.
Weryfikacja jest częścią specyfikacji
- Kontrola współrzędnościowej maszyny pomiarowej pod kątem punktu odniesienia i położenia
- Komparatory optyczne do sprawdzania profili
- Profilometria powierzchni pod kątem płaskości i chropowatości
- Udokumentowane zapisy kontroli stabilności PPM
Praktyczna zasada
Określ wąskie tolerancje tylko tam, gdzie czujnik faktycznie ich potrzebuje. Każdy mikron dodatkowej precyzji wydłuża czas obróbki, a czas obróbki jest dźwignią kosztów, którą można najlepiej kontrolować w programie.
Czynnik 3: Rozpraszanie ciepła i zarządzanie ciepłem
Moduły kamery, radaru i LiDAR generują ciepło w sposób ciągły podczas pracy. Wzrost temperatury pogarsza dokładność, przyspiesza starzenie się komponentów i wprowadza dryft termiczny, którego żadna procedura kalibracji nie jest w stanie w pełni skompensować. Obudowa jest głównym wymiennikiem ciepła.
Zasady projektowania termicznego
- Maksymalizuj powierzchnię zewnętrzną dla konwekcji
- Zachowaj nieprzerwaną ścieżkę ciepła od źródła do ściany zewnętrznej
- Unikaj porowatości wewnętrznej, która działa jak bariera termiczna
- Dopasuj geometrię i orientację płetwy do kierunku przepływu powietrza
- Wybierz obróbkę powierzchni, która nie izoluje obudowy
Wpływ procesu na wydajność cieplną
Wytłaczanie na zimno daje gęstą, zasadniczo pozbawioną porów strukturę. Ponieważ ciepło musi przepływać przez lity metal, wyeliminowanie porowatości pozwala zachować nieprzerwaną ścieżkę cieplną. W testach porównawczych obudowy z wytłaczanego na zimno aluminium wykazały wydajność cieplną do 2,36 razy lepszą niż równoważne obudowy odlewane ciśnieniowo, głównie dlatego, że odlewanie ciśnieniowe wprowadza porowatość gazową, która zakłóca przewodzenie.
| Funkcja projektowa | Korzyści termiczne |
|---|---|
| Zintegrowane żebra radiatora | Zwiększa powierzchnię konwekcyjną |
| Podkładki termiczne lub wypełniacze szczelin | Zamyka szczeliny powietrzne pomiędzy elementem a ścianą |
| Powierzchnia montażowa podwozia | Zapewnia wtórną ścieżkę przewodzenia |
| Cienkie, przewodzące powłoki | Zachowuje wymianę ciepła na powierzchni |
Czynnik 4: Strategia ochrony przed wnikaniem i uszczelniania
Czujnik zewnętrzny rejestruje deszcz, rozpryski na drodze, kurz, sól i powtarzające się wahania temperatury. Ochrona przed wnikaniem zapewnia suchość i czystość wnętrza pojazdu przez cały okres jego użytkowania.
| Ocena | Poziom ochrony | Typowa pozycja czujnika |
|---|---|---|
| IP67 | Pyłoszczelna, zabezpieczona przed chwilowym zanurzeniem | Jednostki radarowe i kamery montowane na ciele |
| IP68 | Pyłoszczelna, zabezpieczona przed ciągłym zanurzeniem | Moduły montowane nisko lub odsłonięte |
| IP69K | Zabezpieczony przed myciem pod wysokim ciśnieniem i w wysokiej temperaturze | Czujniki do pojazdów użytkowych i terenowych |
Metody uszczelniania i wymagania dotyczące ich obudowy
- Rowki na oringi: wymagają precyzyjnych wymiarów rowków i gładkich powierzchni uszczelniających
- Kanały uszczelek: wymagają stałej głębokości kanału i wykończenia powierzchni
- Spawanie laserowe: wymaga spawalnego stopu o wysokiej czystości i czystych powierzchni współpracujących
- Zgrzewanie ultradźwiękowe: zależy od kontrolowanych dyrektorów energii i konsystencji materiału
- Klejenie: wrażliwe na zanieczyszczenia i szorstkość powierzchni
Szczelność ciśnieniowa zaczyna się od materiału. Struktura pozbawiona porów nie powoduje żadnych wycieków, dlatego też w przypadku uszczelnionych obudów czujników często zaleca się wytłaczanie na zimno. Czyszczenie ultradźwiękowe przed uszczelnieniem lub klejeniem usuwa oleje i cząstki, które w przeciwnym razie utworzyłyby kanał lub słabą linię wiązania.
Uszczelniający wgląd
Większość wycieków w terenie dotyczy interfejsu, a nie materiału sypkiego. Geometria rowków, chropowatość powierzchni i czystość zasługują na taką samą uwagę, jak specyfikacja stopu.
Czynnik 5: Obróbka powierzchni i odporność na korozję
Obudowy zewnętrzne są narażone na mgłę solną, chemikalia drogowe, promieniowanie ultrafioletowe i cykle termiczne. Obróbka powierzchni zapewnia odporność na korozję, odporność na zużycie i jakość wyglądu, jakiej obecnie wymagają widoczne moduły czujników.
| Leczenie | Charakterystyka | Kiedy określić |
|---|---|---|
| Anodowanie | Gruba twarda warstwa tlenku, doskonała odporność na korozję, opcje kolorów | Obudowy zewnętrzne wymagające trwałości i wyglądu |
| Malowanie proszkowe | Trwałe, grube wykończenie, szeroka gama kolorów, dobra ochrona przed korozją | Widoczne osłony i wsporniki |
| Powłoka konwersyjna | Cienki, przewodzący, dobry do uziemienia | Interfejsy wymagające ciągłości elektrycznej |
| Znakowanie laserowe | Stała identyfikacja i identyfikowalność | Numerowanie części i śledzenie partii |
Kryteria wyboru
- Dotkliwość narażenia środowiska i oczekiwany okres użytkowania
- Wymagania dotyczące wyglądu i koloru
- Potrzeba przewodności elektrycznej lub izolacji
- Dostępność kosztów i procesów
Wykończenie powierzchni przed powlekaniem ma większe znaczenie, niż większość zespołów się spodziewa. Niższa chropowatość poprawia przyczepność powłoki i zapewnia bardziej jednolity wygląd końcowy. Wytłaczanie na zimno zapewnia doskonałą powierzchnię po uformowaniu, co ogranicza prace przygotowawcze potrzebne przed anodowaniem lub malowaniem proszkowym.
Czynnik 6: Czas realizacji, wydajność i niezawodność łańcucha dostaw
Cykle rozwoju motoryzacji są skompresowane. Obudowa, która dociera z opóźnieniem, opóźnia walidację, PPAP i rozpoczęcie produkcji, niezależnie od tego, jak dobrze jest wykonana.
Gdzie właściwie idzie czas realizacji
- Projektowanie i produkcja oprzyrządowania
- Pobranie próbek i zatwierdzenie pierwszego artykułu
- Planowanie produkcji i zakup materiałów
- Kolejka do obróbki powierzchni
- Kontrola, pakowanie i wysyłka
Pytania dotyczące pojemności, które warto zadać
- Ile linii do wytłaczania jest dostępnych i w jakim zakresie tonażu
- Jaka jest roczna wydajność jednostkowa
- Czy obróbka CNC jest wykonywana w naszej firmie
- Czy anodowanie i malowanie proszkowe wykonujemy na miejscu
- Czy dostawca może skalować produkcję od prototypu do produkcji masowej bez przekwalifikowania?
Integracja pionowa jest najsilniejszym predyktorem niezawodności harmonogramu. Kiedy wytłaczanie, wytłaczanie na zimno, obróbka CNC i obróbka powierzchni znajdują się pod jednym dachem, przejęcia znikają, pętle informacji zwrotnej o jakości skracają się, a harmonogram zostaje zatrzymany w zależności od kolejek stron trzecich. Długoterminowe partnerstwo w zakresie akcesoriów z tworzyw sztucznych i stali nierdzewnej jeszcze bardziej upraszcza pozyskiwanie kompletnego zespołu czujnika.
Wgląd w łańcuch dostaw
Zapytaj o numery wydajności, a nie o deklaracje dotyczące wydajności. Roczna produkcja jednostkowa, liczba linii i zakres tonażu są weryfikowalne. Ogólne stwierdzenia dotyczące bycia producentem oferującym pełen zakres usług nie są takie.
Lista kontrolna wyboru niestandardowych aluminiowych obudów czujników
| Czynnik | Pytanie, które należy zadać | Jak wygląda dobro |
|---|---|---|
| Materiał | Który stop równoważy potrzeby termiczne, mechaniczne i korozyjne? | Stop o wysokiej czystości do zastosowań termicznych i spawalniczych, 6061 lub 6063 do zastosowań konstrukcyjnych |
| Tolerancja | Jakich tolerancji wymaga ustawienie optyczne i uszczelnienie? | 0,1 mm ogólnie, 0,02 mm w przypadku cech krytycznych |
| Termiczne | Jakie jest obciążenie cieplne i wymagana ścieżka cieplna? | Gęsty, pore-free wall with integrated fins |
| Ocena IP | Jaka metoda oceny i plombowania ma zastosowanie? | Materiał pozbawiony porów, czyste powierzchnie stykowe, sprawdzone spoiny lub uszczelnienia |
| Powierzchnia | Jaka ekspozycja i wygląd są wymagane? | Anodowanie or powder coating matched to environment |
| Czas realizacji | Jaki jest harmonogram od zamrożenia projektu do SOP? | Zintegrowane możliwości wytłaczania, CNC i wykańczania |
| Jakość | Jaki cel i dokumentacja PPM są wymagane? | Udokumentowana inspekcja, dane CMM, spójne PPM |
Wytłaczanie aluminium na zimno a odlewanie ciśnieniowe obudów czujników
To porównanie pojawia się w prawie każdym programie obudowy czujników, a odpowiedź zależy od tego, który tryb awarii ma największe znaczenie.
| Atrybut | Wytłaczanie na zimno | Odlewanie ciśnieniowe |
|---|---|---|
| Porowatość wewnętrzna | Zasadniczo pozbawiony porów | Porowatość gazowa jest powszechna |
| Termiczne path | Nieprzerwanie, aż do 2,36 razy lepiej w testach porównawczych | Przerywane przez pory i wtrącenia |
| Szczelność ciśnieniowa | Doskonała, brak ścieżek wycieków | W niektórych przypadkach wymaga impregnacji lub uszczelnienia |
| Dokładność wymiarowa | Dobry w formie, doskonały po CNC | Dobry do skomplikowanych geometrii |
| Najlepsze dopasowanie | Uszczelnione, wrażliwe termicznie obudowy czujników | Złożone geometrie cienkościenne o niższym zapotrzebowaniu na ciepło |
Tam, gdzie czujnik musi być hermetycznie zamknięty lub musi odprowadzać znaczną ilość ciepła, wytłaczanie na zimno ma tę zaletę strukturalną, której żaden dalszy proces nie jest w stanie w pełni odzyskać. Tam, gdzie dominuje złożoność geometrii, a obciążenie termiczne jest niewielkie, odlewanie ciśnieniowe pozostaje konkurencyjne.
Często zadawane pytania
P1: Który stop aluminium jest najlepszy na obudowę czujnika samochodowego?
Nie ma jednego najlepszego stopu. Stopy o wysokiej czystości, takie jak Al1070, nadają się do obudów termicznie krytycznych i spawanych laserowo. 6061 i 6063 nadają się do obudów konstrukcyjnych i skomplikowanych profili wytłaczanych. 7075 pasuje do mocowań o dużym obciążeniu lub krytycznych dla wibracji. Właściwy wybór wynika z temperatury roboczej, obciążenia mechanicznego, metody uszczelnienia i wymagań dotyczących wykończenia powierzchni.
P2: Jaką tolerancję można realistycznie osiągnąć na obudowie czujnika?
Ogólne wymiary zwykle utrzymują się na poziomie około 0,1 mm po wytłaczaniu na zimno lub odlewaniu ciśnieniowym. Krytyczne cechy mogą osiągnąć około 0,02 mm w przypadku wykończenia CNC. Optyczne powierzchnie montażowe często wymagają płaskości i równoległości w zakresie mikronów, co potwierdza kontrola CMM.
P3: Dlaczego wytłaczanie na zimno przewyższa termicznie odlewanie ciśnieniowe?
Odlewanie ciśnieniowe wprowadza do metalu porowatość gazową. Porowatość przerywa ścieżkę przewodzenia i tworzy lokalne gorące punkty. Wytłaczanie na zimno wytwarza gęstą, zasadniczo pozbawioną porów strukturę, dzięki czemu ciepło przenika przez lity metal. Testy porównawcze wykazały aż do 2,36 razy lepszą wydajność cieplną obudów wytłaczanych na zimno.
P4: Jaki stopień ochrony IP powinna mieć zewnętrzna obudowa czujnika samochodowego?
Stopień ochrony IP67 jest powszechny w przypadku radarów i kamer montowanych na ciele. IP68 dotyczy modułów montowanych nisko lub w sposób ciągły. Stopień ochrony IP69K jest wymagany tam, gdzie występuje zmywanie pod wysokim ciśnieniem i w wysokiej temperaturze, np. w pojazdach użytkowych i pojazdach terenowych.
P5: Czy obróbka powierzchni wpływa na rozpraszanie ciepła?
Tak. Grube powłoki izolacyjne zwiększają odporność termiczną powierzchni. Powłoki anodowane i konwersyjne są na ogół wystarczająco cienkie, aby zachować przenoszenie ciepła, podczas gdy powłoki z grubych powłok proszkowych należy oceniać pod kątem budżetu termicznego.
P6: Jak można skrócić czas realizacji nowego programu obudów czujników?
Wybierz dostawcę oferującego zintegrowane wytłaczanie, wytłaczanie na zimno, obróbkę CNC i obróbkę powierzchni. Wewnętrzna kontrola procesu eliminuje kolejki stron trzecich, skraca pętlę próbkowania i zmniejsza ryzyko przesunięcia harmonogramu pomiędzy etapami procesu.
P7: Co powinno znaleźć się w zapytaniu ofertowym?
Dostarcz modele 3D i rysunki 2D ze strategią odniesienia, preferencjami stopu lub wymaganiami dotyczącymi wydajności, metodą uszczelniania, docelowym stopniem ochrony IP, specyfikacją obróbki powierzchni, roczną wielkością i wymaganymi kamieniami milowymi dostawy. Informacje zwrotne DFM na etapie wyceny często uniemożliwiają późniejszą zmianę narzędzi.
Wybór odpowiedniego mieszkania zaczyna się od właściwych pytań
Obudowa czujnika jest jednocześnie urządzeniem termicznym, precyzyjnym elementem mocującym, uszczelką i barierą antykorozyjną. Każdy z sześciu powyższych czynników może stać się czynnikiem ograniczającym w zależności od zastosowania. Zespoły, którym to się udaje, zazwyczaj najpierw definiują tryby awarii, a następnie określają materiał, tolerancję, konstrukcję termiczną, uszczelnienie, wykończenie i łańcuch dostaw w odniesieniu do tych trybów awarii.
Oceniając partnera produkcyjnego, szukaj możliwości zintegrowanego procesu, a nie katalogu. Wytłaczanie, wytłaczanie na zimno, obróbka CNC, czyszczenie ultradźwiękowe, obróbka powierzchni i pełna kontrola pod jednym dachem sprawiają, że specyfikacja staje się powtarzalną częścią. Ta sama integracja jest tym, co sprawia aluminiowe części wytłaczane na zimno opłacalne w przypadku szczelnych i krytycznych termicznie obudów czujników przy wielkości produkcji.
Wyślij rysunki i wymagania dotyczące wydajności z wyprzedzeniem. Informacje zwrotne DFM na etapie wyceny są znacznie tańsze niż zmiana oprzyrządowania po pierwszym artykule.

-
Numer telefonu
+86-0572-2210226Numer telefonu
+86-13819283977 +86-13655726561 +86-13567228000Adres
Budynek B, Park Przemysłowy Innowacji i Przedsiębiorczości, nr 288, Yansan Road, miasto Huzhou, prowincja Zhejiang, ChinyKod QR
-
Szybkie linki
Dom Produkty O nas Możliwości Przemysły Wiadomości Skontaktuj się z nami -
Eksploruj
Aluminiowa obudowa kamery pojazdu Wytłaczanie aluminium na zimno Części aluminiowe do kucia na zimno -
skontaktuj się z nami