Wiadomości branżowe
 Oct 09, 2026
 Wysłane przez Administratora
Wytłaczanie na zimno a odlewanie ciśnieniowe aluminium: który proces zapewnia lepszą precyzję części?
Dlaczego wybór procesu kształtuje precyzyjne części aluminiowe
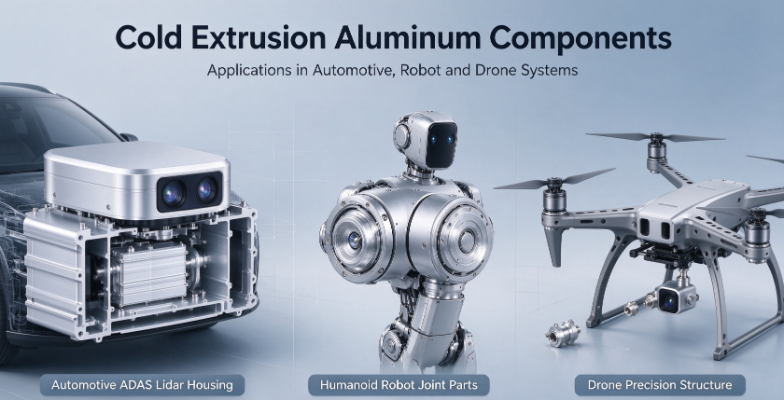
Inżynierowie projektujący czujniki wspomagające kierowcę, obudowy lidarów, przeguby robotów humanoidalnych i konstrukcje dronów stają przed tym samym wyzwaniem. Aluminiowy element znajdujący się w środku systemu musi mieć niewielkie wymiary, być odporny na wibracje przez lata i zachowywać się identycznie od pierwszej jednostki do dziesięciotysięcznej. Ścieżka produkcyjna wybrana na początku projektu często decyduje o tym, czy cele te zostaną osiągnięte bez konieczności późniejszego kosztownego przeprojektowania.
W dyskusjach dominują dwa procesy: tradycyjne odlewanie ciśnieniowe i wytłaczanie na zimno. Obydwa mogą wytwarzać złożone kształty pod względem objętości, jednak znacznie różnią się strukturą wewnętrzną, wydajnością mechaniczną, kontrolą wymiarów i problemami, jakie stwarzają, gdy zostaną wypchnięte poza swoją strefę komfortu. Kupujący, którzy traktują je jako zamienne, często odkrywają różnicę dopiero po awariach terenowych lub pojawieniu się złomu na linii produkcyjnej.
W tym przewodniku porównano oba procesy z punktu widzenia inżynierii i zakupów. Wyjaśnia, w jaki sposób każdy z nich wytwarza metal, gdzie każdy radzi sobie najlepiej, jak naprawdę wygląda obraz kosztów i jak napisać specyfikację, którą może spełnić kompetentny dostawca. Kompromisy są prezentowane otwarcie, łącznie z sytuacjami, w których odlewanie ciśnieniowe pozostaje mądrzejszym wyborem.
Jak każdy proces tworzy metal
Najprostszym sposobem zrozumienia różnicy w wydajności jest przyjrzenie się stanowi fizycznemu metalu podczas formowania. Podczas odlewania ciśnieniowego aluminium topi się i wtłacza do stalowej formy pod wysokim ciśnieniem. W procesie wytłaczania na zimno stały kęs jest przepychany przez matrycę w temperaturze pokojowej lub zbliżonej do niej. Ta pojedyncza różnica kształtuje prawie wszystko, co następuje.
Odlew aluminiowy
Roztopione aluminium szybko wypełnia wnękę, co sprawia, że odlewanie ciśnieniowe jest wydajne w przypadku skomplikowanych cienkościennych obudów. Problemem jest to, co dzieje się podczas napełniania i krzepnięcia. Powietrze uwięzione w stopionym materiale i gazy uwalniane podczas stygnięcia metalu tworzą porowatość gazową, a skurcz tworzy puste przestrzenie, w których grube sekcje zamarzają jako ostatnie. Nawet dobrze kontrolowane procesy pozostawiają pewną wewnętrzną nieciągłość, a puste przestrzenie występują najczęściej w cięższych sekcjach części.
- Roztopiony metal jest wtryskiwany do stalowej matrycy z dużą prędkością i ciśnieniem.
- Metal ochładza się i twardnieje, często w ciągu kilku sekund w przypadku małych części.
- Odlew jest wyrzucany i przycinany, a następnie często obrabiany na krytycznych powierzchniach.
- Testowanie szczelności lub inspekcja pozwala wykryć części z wewnętrznymi pustkami.
Aluminium wytłaczane na zimno
Wytłaczanie na zimno działa na materiał stały, więc nie ma fazy ciekłej ani skurczu podczas krzepnięcia. Kęs jest ściskany i przepychany przez ukształtowaną matrycę, a metal przepływa plastycznie, aby przyjąć formę matrycy. Ten przepływ plastyczny ma tendencję do zamykania wewnętrznych nieciągłości i wyrównywania struktury ziaren wzdłuż kierunku przepływu metalu, co poprawia wytrzymałość w kierunkach, które mają największe znaczenie dla obciążonych komponentów.
- Do oprzyrządowania prasującego ładowany jest wycięty kęs kutego aluminium.
- Prasa przeciska kęs przez matrycę, kształtując ściany, zgrubienia i wnęki.
- Uformowana część jest przycinana i czasami odprężana lub poddawana obróbce cieplnej.
- Obróbka CNC wykańcza tylko te elementy, które wymagają ostatecznej dokładności.
Obok siebie: podstawowe różnice w wydajności
Zespoły zaopatrzeniowe zwykle porównują procesy w pięciu wymiarach: gęstość strukturalna, wytrzymałość i trwałość zmęczeniowa, dokładność wymiarowa z wykończeniem powierzchni, zachowanie termiczne i spójność partii. Poniższa tabela podsumowuje typowe wyniki. Rzeczywiste wyniki zależą od stopu, geometrii, jakości narzędzi i standardów kontroli.
| Kryteria | Odlew aluminiowy | Aluminium wytłaczane na zimno |
|---|---|---|
| Struktura wewnętrzna | Możliwa porowatość gazowa i skurcz | W pełni gęste, zamknięte nieciągłości |
| Odporność na zmęczenie | Umiarkowany, wrażliwy na puste przestrzenie | Wysoka, dostosowana do obciążeń cyklicznych |
| Ciągliwość | Często ograniczone | Generalnie wyższy |
| Chropowatość powierzchni po uformowaniu | Zwykle około 1,6 do 3,2 mikrometra Ra | Zwykle około 0,8 do 1,6 mikrometra Ra |
| Krytyczny zakres tolerancji | Często 0,1 mm lub więcej bez obróbki | Często 0,05 mm lub więcej w przypadku elementów uformowanych |
| Przydatność spawania laserowego | Ograniczone przez porowatość | Mocne i spójne wyniki spawania |
| Konsystencja partii | Różni się w zależności od dryfu procesu | Stabilny over long runs |
Gęstość i wydajność bez porów
Gęstość jest podstawą większości innych różnic. Porowatość gazowa w odlewach ciśnieniowych nie zawsze jest widoczna na powierzchni, co czyni ją ukrytym ryzykiem. Obudowa może przejść kontrolę wzrokową i nadal przeciekać pod ciśnieniem lub może pęknąć po kilku tysiącach cykli termicznych, ponieważ w pobliżu ścieżki obciążenia znajduje się pusta przestrzeń. Części wytłaczane na zimno całkowicie unikają przejścia cieczy w ciało stałe, więc te wewnętrzne nieciągłości są rzadkie. Ma to największe znaczenie w przypadku uszczelnionych obudów czujników i wszelkich części, które będą spawane laserowo, ponieważ jakość spoiny zależy w dużym stopniu od tego, co znajduje się pod powierzchnią.
Siła i odporność na zmęczenie
Komponenty przegubów robotów i podwozi pojazdów rzadko ulegają awariom w wyniku pojedynczego przeciążenia. Zawodzą w wyniku milionów małych odwróceń naprężeń, które powoli inicjują pęknięcia w słabych punktach. Ponieważ wytłaczanie na zimno wytwarza gęstą strukturę z kierunkowym przepływem ziaren, odporność na zmęczenie jest ogólnie większa, szczególnie w przypadku zaokrągleń, cienkich żeber i występów. Odlewy ciśnieniowe mogą osiągnąć doskonałą wytrzymałość statyczną, jednak ich niższa ciągliwość i wrażliwość na wewnętrzne puste przestrzenie mogą skrócić trwałość zmęczeniową pod wpływem wibracji.
Dokładność wymiarowa i jakość powierzchni
Odlewy ciśnieniowe kurczą się podczas stygnięcia, a oprzyrządowanie musi kompensować ten ruch. Osiągnięcie wąskich tolerancji zwykle oznacza dodanie obróbki CNC do krytycznych powierzchni, otworów i elementów montażowych. Wytłaczanie na zimno umożliwia formowanie części o wymiarach zbliżonych do ostatecznych i zapewnia gładsze powierzchnie, dzięki czemu mniej elementów wymaga obróbki wtórnej. Mniej etapów obróbki oznacza mniej czynności związanych z obsługą, mniej błędów mocowania i lepsze dopasowanie zespołu.
Zachowanie termiczne i spójność partii
Zarządzanie temperaturą ma kluczowe znaczenie w przypadku modułów lidarowych i obudów czujników, gdzie ciepło z elektroniki musi dotrzeć do zewnętrznej powłoki bez tworzenia gorących punktów. Gęsta ściana pozbawiona pustych przestrzeni przewodzi ciepło w bardziej przewidywalny sposób niż ściana z rozproszonymi porami, które mogą nierównomiernie zakłócać przepływ ciepła. W trakcie produkcji dryf procesu w odlewaniu ciśnieniowym może zmieniać poziom porowatości z zmiany na zmianę. Wytłaczanie na zimno zwykle utrzymuje stabilniejszą wydajność, co zmniejsza obciążenie pracą związaną z inspekcją przychodzącą i pomaga utrzymać niski poziom defektów w miarę upływu czasu.
Wizualny przegląd dwóch tras produkcyjnych
Poniższy diagram przedstawia kolejność kroków w każdej trasie. Kluczowa różnica polega na etapie środkowym: w jednym przypadku ciekły metal krzepnie, a w drugim stały kęs płynie plastycznie.
Scenariusze zastosowań: gdzie pasuje każdy proces
Żaden proces nie jest uniwersalnie lepszy. Właściwy wybór zależy od funkcji części, przenoszonych przez nią obciążeń, wymagań dotyczących uszczelnienia i spawania oraz wielkości produkcji. Poniższe wytyczne odzwierciedlają powszechną praktykę branżową, a nie ustaloną zasadę, a przegląd techniczny powinien potwierdzić każdy przypadek.
Gdzie odlewanie ciśnieniowe pozostaje rozsądnym wyborem
- Oprawy o niskiej precyzji, w których tolerancja wymiarowa jest duża, a wygląd powierzchni ma większe znaczenie niż integralność wewnętrzna.
- Pokrywy i płaszcze niekonstrukcyjne, które przenoszą niewielkie obciążenia i nie wymagają uszczelniania pod ciśnieniem.
- Bardzo złożona geometria cienkościenna przy dużych nakładach, gdzie dominującym czynnikiem jest koszt oprzyrządowania na część.
- Projekty, w których projekt wciąż się zmienia, a szybkie iteracje narzędzi mają większe znaczenie niż długoterminowe dane dotyczące zmęczenia.
Gdzie wytłaczanie na zimno zapewnia wyraźne korzyści
- Obudowy Lidar i korpusy kamer samochodowych, które muszą pozostać szczelne i stabilne wymiarowo w cyklach temperatur.
- Części konstrukcyjne robota humanoidalnego, które podlegają ciągłemu ruchowi posuwisto-zwrotnemu i muszą być odporne na pękanie zmęczeniowe.
- Komponenty dronów przenoszące duże obciążenia dynamiczne, gdzie liczy się waga i niezawodność.
- Części wymagające spawania laserowego lub wysokiej szczelności, gdzie gęsty materiał podstawowy poprawia konsystencję spoiny.
Obraz kosztów: cena jednostkowa w porównaniu z kosztem całkowitym
Powszechnie przyjmuje się, że odlewanie ciśnieniowe jest zawsze tańsze. Dotyczy to ceny jednostkowej prostej części w bardzo dużych ilościach, ale całkowity koszt obejmuje złom, przeróbkę, kontrolę, obróbkę wtórną, zwroty z pola i czas inżynierii poświęcony na rozwiązywanie problemów z jakością. Niższa podana cena może stać się droższą opcją po policzeniu ukrytych kosztów.
Wytłaczanie na zimno zazwyczaj wymaga wyższych inwestycji w oprzyrządowanie początkowe oraz bardziej ostrożnej konfiguracji kęsów i prasy. Jego siła leży w wydajności i przewidywalności. Kiedy mniej części jest odrzucanych, potrzeba mniej operacji obróbki, a wydajność pozostaje stała przez całą zmianę, koszt na dobrą część może być korzystnie porównywalny przez cały okres trwania programu. Kupujący powinni poprosić o szacunkowy całkowity koszt posiadania, a nie porównywać same oferty jednostkowe.
Wskazówki projektowe dotyczące określania precyzyjnych części aluminiowych
Niezależnie od tego, którą trasę wybierzesz, jasna specyfikacja zmniejsza ryzyko. Rysunki opisujące funkcję, a nie tylko geometrię, pomagają dostawcom zalecić właściwy proces i wcześnie wykryć problemy. Zespoły, które współpracują z niezawodnymi Części aluminiowe wytłaczane na zimno dostawca często czerpie najwięcej z wczesnych przeglądów projektów.
- Zidentyfikuj, które elementy przenoszą obciążenie, uszczelniają lub przewodzą ciepło, i oznacz je jako krytyczne na rysunku.
- Delikatnie określ przejścia grubości ścianki, aby uniknąć koncentracji naprężeń przy ostrych zmianach.
- Zdefiniuj chropowatość powierzchni tylko tam, gdzie jest to istotne, np. powierzchnie uszczelniające i gniazda łożysk.
- Podać metodę kontroli integralności wewnętrznej, taką jak badanie szczelności lub cięcie próbek.
- Podaj oczekiwaną wielkość produkcji i prognozę roczną, aby dostawca mógł zaplanować oprzyrządowanie i moce produkcyjne.
- Uzgodnij plan kontroli pierwszego artykułu i kryteria akceptacji przed wydaniem oprzyrządowania.
Typowe błędy, których należy unikać
- Zaostrzenie każdej tolerancji do tej samej wartości, co zwiększa koszty bez poprawy funkcjonalności.
- Ignorowanie obciążeń zmęczeniowych podczas projektowania i sprawdzanie jedynie wytrzymałości statycznej.
- Pozostawienie wyboru procesu otwartym bez podawania dostawcy wymagań dotyczących wydajności.
Czego szukać u dostawcy precyzyjnego aluminium
Znajomość procesu to tylko część obrazu. Dostawca produkujący precyzyjne elementy aluminiowe dla wymagających branż powinien być w stanie wykazać kontrolę w całym łańcuchu od kęsa do gotowej części. Poniższa lista kontrolna pomaga kupującym ocenić możliwości przed zaangażowaniem się w projekt.
- Doświadczenie w wytłaczaniu na zimno i obróbce CNC jako zintegrowanym przepływie pracy, a nie oddzielnych etapach zlecanych podwykonawcom.
- Udokumentowana zdolność inspekcyjna, w tym pomiar wymiarów, kontrola powierzchni i badanie integralności wewnętrznej.
- Procesy czyszczenia i obróbki powierzchni odpowiednie dla zespołów uszczelnionych lub spawanych.
- Chęć przeglądania rysunków, sugerowania poprawek projektowych i wspierania zarówno niestandardowych programów OEM, jak i ODM.
- Przejrzyste zapisy kontroli procesu, które pokazują, jak utrzymywana jest spójność partii w długich seriach produkcyjnych.
Wniosek: Dopasowanie procesu do celu wydajnościowego
W przypadku części precyzyjnych, które muszą pozostać gęste, stabilne wymiarowo i odporne na zmęczenie przez długi okres użytkowania, wytłaczanie na zimno oferuje korzyści strukturalne, którym trudno jest sprostać w przypadku odlewów ciśnieniowych. Odlewanie ciśnieniowe nadal sprawdza się w prostszych, wymagających mniej naprężeń i dużych zastosowaniach, gdzie jego szybkość i ekonomika narzędzi mają sens. Najlepsza decyzja zaczyna się od funkcji części, a nie od nazwy procesu.
Jeśli Twój następny projekt obejmuje obudowy czujników, konstrukcje robotów lub komponenty dronów, udostępnij wcześniej rysunki i wymagania dotyczące wydajności. Szczegółowy przegląd geometrii, obciążeń i potrzeb w zakresie uszczelnień pokaże, która trasa pasuje, a weryfikacja próbki potwierdzi to przed rozpoczęciem pełnej produkcji.
Często zadawane pytania
P1: Czy wytłaczanie na zimno jest zawsze droższe niż odlewanie ciśnieniowe?
Nie koniecznie. Wytłaczanie na zimno zwykle wymaga wyższych kosztów początkowego oprzyrządowania i konfiguracji, ale może obniżyć całkowity koszt, gdy złomowana jest mniejsza liczba części, potrzeba mniej etapów obróbki i spada wydajność z pola. Porównanie całkowitego kosztu posiadania daje dokładniejszy obraz niż porównywanie samych cen jednostkowych.
P2: Czy w uszczelnionych lub wodoodpornych obudowach można stosować części z odlewanego ciśnieniowo aluminium?
Tak, przy odpowiednim projekcie, kontroli procesu i testach szczelności. Jednakże wewnętrzna porowatość w grubszych przekrojach może tworzyć ścieżki wycieków, które są trudne do wykrycia wizualnie. W przypadku obudów o rygorystycznych wymaganiach dotyczących uszczelnienia gęsty materiał podstawowy często zmniejsza to ryzyko i poprawia konsystencję.
P3: Dlaczego odporność na zmęczenie ma znaczenie w przypadku części robotów i dronów?
Części te poddawane są powtarzającym się obciążeniom podczas ruchu i wibracji. Pęknięcia zmęczeniowe zwykle zaczynają się od małych defektów lub koncentracji naprężeń i rosną powoli przez wiele cykli. Gęsta, ukierunkowana struktura ziaren pomaga opóźnić inicjację pęknięć, co wydłuża żywotność w warunkach ciągłego ruchu.
P4: Jaką tolerancję można osiągnąć przez wytłaczanie na zimno w przypadku kluczowych elementów?
W przypadku wielu formowanych elementów możliwe są tolerancje rzędu 0,05 mm lub lepsze, w zależności od geometrii, materiału i stanu oprzyrządowania. Obróbka końcowa może udoskonalić funkcje, które wymagają jeszcze ściślejszej kontroli. Wczesna dyskusja z dostawcą pomaga ustalić realistyczne tolerancje dla każdej cechy.
P5: Jak zdecydować, jaki proces wybrać dla nowego projektu?
Zacznij od wyszczególnienia wymagań funkcjonalnych: obciążenia, uszczelnienie, spawanie, przenoszenie ciepła i oczekiwana objętość. Jeśli część ma charakter konstrukcyjny, jest uszczelniona lub ma krytyczne znaczenie ze względu na zmęczenie, wytłaczanie na zimno zasługuje na poważną ocenę. Jeśli część jest prosta, niekrytyczna i produkowana w bardzo dużych ilościach z dużymi tolerancjami, odlewanie ciśnieniowe może być bardziej ekonomiczne. Próbne testy na obu trasach mogą potwierdzić wybór.

-
Numer telefonu
+86-0572-2210226Numer telefonu
+86-13819283977 +86-13655726561 +86-13567228000Adres
Budynek B, Park Przemysłowy Innowacji i Przedsiębiorczości, nr 288, Yansan Road, miasto Huzhou, prowincja Zhejiang, ChinyKod QR
-
Szybkie linki
Dom Produkty O nas Możliwości Przemysły Wiadomości Skontaktuj się z nami -
Eksploruj
Aluminiowa obudowa kamery pojazdu Wytłaczanie aluminium na zimno Części aluminiowe do kucia na zimno -
skontaktuj się z nami