Wiadomości branżowe
 Oct 16, 2026
 Wysłane przez Administratora
Dlaczego przewody aluminiowe wytłaczane na zimno Projekt obudowy kamery ADAS: przewodnik po materiałach, procesach i wyborze
Kamera główna, która jest dostępna po pojawieniu się za przednią szybą, gdzie widoczne są mroźne noce, nagrzewające się od słońca deski rozdzielcze, sygnały radiowe, bryzgi drogowe i sól. Obudowa obiektywu i przetwornika obrazu musi zapewniać dostępną konfigurację we wszystkich tych warunkach. W jego przypadku dotyczy to niewykrytego wykrywania, dryfowania kalibracji lub zaparowania danych wewnątrz obiektywu, a każdy z tych objawów może osłabić działanie wspomagania obsługiwanej przez urządzenie.
W tym przewodniku porównawczym główne materiały i źródła produkcyjne dla obudowa kamery samochodowej widoczne, gdzie każda opcja mieści się w zaawansowanym wspomaganiu zasilania (ADAS) oraz udostępnieniu inżynierom i zespołom zakupowym praktycznym wykazu kontrolną elementu do wyboru dostawcy. Koncentrujemy się na technicznych specyfikacjach, a nie na głównych twierdzeniach, ponieważ wybór zależy od klasycznego aparatu, środowiska wyposażenia i oczekiwanej wielkości produkcji.
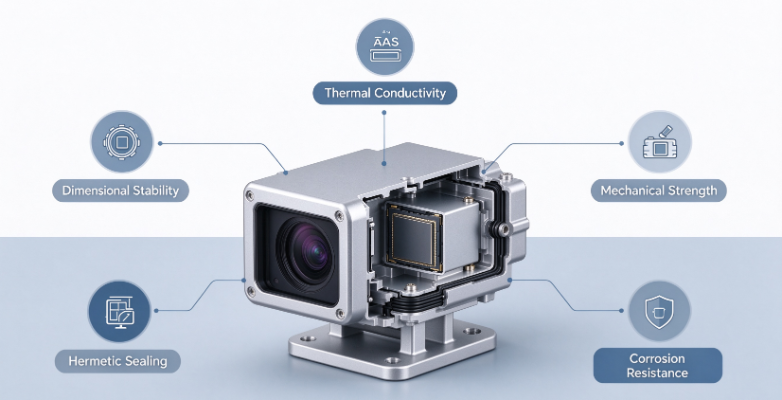
Źródło obrazu: wygenerowane przez sztuczną inteligencję wyłącznie w celach ilustracyjnych.
Dlaczego większe znaczenie niż się wydaje
Obudowa stanowi mechaniczne odniesienie dla całego modułu kamery. Elementy obiektywu są umieszczone w oknach wyrównanych mierzonych w dziesiątkach mikrometrów, a przetwornik obrazu musi być podłączony do osi optycznyj w całym zakresie temperatury roboczej. Niewielkie przesunięcie w gnieździe obiektywu zmienia ostrość i pole widzenia, co z kolei wpływa na algorytmy, które oznaczają pasów ruchu, marsz i inne pojazdy.
Projektanci muszą również zastosować urządzenie z ciepłem wytwarzanym przez czujnik i procesor, wilgoć, kondensację na zimnych powierzchniach bezprzewodowych oraz urządzenia zabezpieczające, które są przenoszone przez urządzenia mobilne. Ponieważ obudowa znajduje się pomiędzy składnikami sił, jej materiał i sposób produkcji określają, jakie marginesy faktycznie mają konstrukcję optyczną.
Podstawowe wymagania wydajnościowe
Narzędzie do zarządzania wydajnością pod kątem wydajności. Każdy obszar ma wpływ na jakość oprogramowania lub działania, dlatego też jest niedostępny dla celów celowych.
- Stabilność wymiarowa. Gniazdo obiektywu i punkt odniesienia wynikający z obecności po wielokrotnych cyklach termicznych, ponieważ dryft przekłada się bezpośrednio na błędną kontrolę.
- Przewodność cieplna. Ciepło z czujnikiem musi być skutecznie odprowadzane od optyków, w przeciwnym razie w ciepłe dni działa prąd elektryczny ciemny i szumy obrazu.
- Wytrzymałość mechaniczna i trwałość. Obudowa musi być dostarczana na wibracje, uderzenia gruzu i później działające pneumatycznie naprężeniem montażowym.
- Hermetyczne uszczelnienie i wcześniejsze na. Uszczelki i spoiny muszą być chroniczne przed wilgocią przez cały okres użytkowania pojazdu, włączając w ekspozycję na sól drogową i myjnie samochodowe.
- Zgodność z systemem jakości. Program seryjny zapewniający dostęp do wewnętrznego systemu zarządzania, identyfikacja części, składająca się z PPAP i bardzo skutecznego rozwiązania defektów, sprawdzonego w zestawie na milion.
Waga tych kwestii zmienia się w zależności od aplikacji. Kamera cofania może mieć priorytetowe skutki i opakowanie, gdy czujnik jest rozszerzony, do awaryjnego, wymagane są doskonałe właściwości termiczne i szczegóły, skutki są poważne.
Opcje materiałowe obudów kamer
Wybór materiału wyznaczającego górną granicę wydajności, i strukturalnej przed wystąpieniem decyzji produkcyjnej. Poniżej znajduje się tabela podsumowująca cztery najczęściej rozważane opcje obudów kamer.
| Materiał i trasa | Przewodność cieplna | Ryzyko uszczelnienia | Typowe zastosowanie |
|---|---|---|---|
| Tworzywo konstrukcyjne (PBT lub PC-ABS) | Bardzo niski | Niski do pobrania | Podstawowe kamery cofania |
| Odlew aluminiowy (ADC12 lub A380) | Umiarkowane | Wysokie ryzyko porowatości | Ekonomiczne mieszkanie średniej klasy |
| Wytłaczane na zimne aluminium 6061 | Dobrze | Niski | Obudowy obciążone strukturalnie od średniej wysokiej klasy |
| Wytłaczane na zimne aluminium 1070 | Bardzo wysoki | Bardzo niski | Wysokiej jakości kamery do przodu, które dostarczają ciepło |
Tworzywa konstrukcyjne (PBT i PC-ABS)
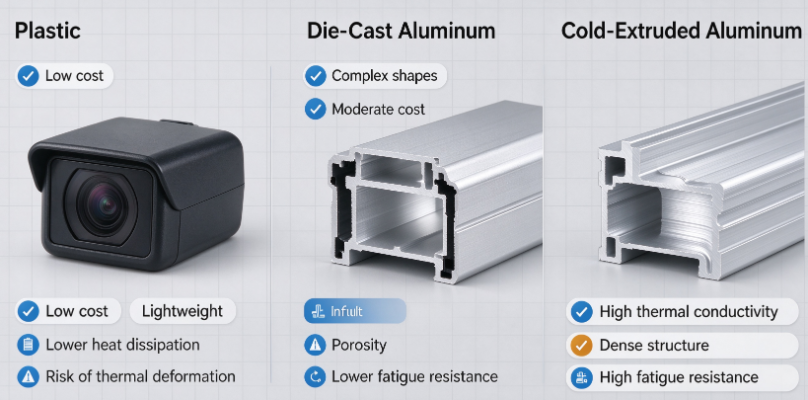
Obudowy z tworzywa sztucznego, niski koszt oprzyrządowania, lekkość i elastyczność tworzenia kształtów zewnętrznych. Dobrze sprawdza się w urządzeniach uruchamianych klasy, gdzie konstrukcja optyczna toleruje ograniczenie wzrostu temperatury. Główne ograniczenia są przewodami cieplnymi, które są dostarczane z ciepłem w pobliżu czujnika, oraz pełzanie w podwyższonych temperaturach, które mogą powoli przesuwać gniazda w całym okresie użytkowania pojazdu.
- Zalety: niski koszt jednostkowy, złożona geometria, zakończenie integracji elementów montażowych
- Ograniczenie: dystrybucja ciepła, pełne zanieczyszczenie sieciowe, ograniczona sztywność
Odlew aluminiowy (ADC12 i A380)
Odlewanie ciśnieniowe jest atrakcyjne w przypadku średnich i dużych ilości, ponieważ pozwala na uzyskanie kształtu zbliżonego do netto. Natychmiast po szybkim krzepnięciu roztopionego aluminium często następuje uruchomienie porowatości i skurczu. Wbudowane w urządzenie zabezpieczające, puste przestrzenie mogą stać się drogąmi wykonawczymi, a nieciągłą strukturą pozostałości końcowych pod wpływem wibracji. Niektóre programy są częścią, która jest emitowana ciśnieniowo z wtórną, ale obciążeniem z walidacją izolacyjną jest główna.
Kute aluminium do wytłaczania na zimno (1070 i 6061)
Kute aluminium zaczyna się od litego kęsa utworzonego przez wytłaczanie na zimno, które plastycznie odkształca metal bez jego topienia. Rezultatem jest rozproszony prąd elektryczny z kształtem części i gęsta, prawie pozbawiona porów struktura ścianki. Stop Alloy 1070 zapewnia bardzo wysoką wydajność cieplną, co czyni go mocnym kandydatem na kamery z przodu, które skutecznie rozprowadzają czujnik ciepła i mogą być spawane laserowo w celu uzyskania hermetycznych działań. Stop 6061 zapewnia większą konstrukcję i nadaje się do obudów przenoszących większe elementy montażowe lub większe sztywności konstrukcyjnej.
Najlepsze rozwiązania do wysokiej jakości ADAS Gęste, pozbawione porów ściany Ciągły przepływ zboża
Porównanie zachowania żyjągo
Przewodność cieplna jest często pierwszą jednostką, inżynierowie badają przy obudowie materiały, które są dostarczane, jak szybko ciepło przemieszcza się z czujnika na zewnętrznym zewnętrznym. Poniższy wykres przedstawia charakterystyczne wartości wartości podanych powyżej. Rzeczywiste wartości różnią się w zależności od stanu stopu, włączając cieplnej i geometrię ściany, dlatego należy je uwzględnić z dostawcą danych.
Różnica między kutym aluminium a sztucznym tworzywem wynosi mniej więcej trzy rzędy właściwości, dlatego obudowa z tworzywa sztucznego wynikają na ścieżkach termicznych przez miedź PCB lub zewnętrzne grzejniki. Odlewane ciśnieniowo aluminium zapewnia zastosowanie w zastosowaniu sztucznego tworzywa, ale jego porowatość może powodować efektywną wydajność cieplną. Wytłaczany na zimno materiał 1070 zapewnia najczęstsze bezpośrednie sterowanie ciepłem, co pomaga w stabilną temperaturę przy wyłączniku nasłonecznieniu i dodatkowym obciążeniu.
Źródło obrazu: wygenerowane przez sztuczną inteligencję wyłącznie w celach ilustracyjnych.
Procesy produkcyjne aluminiowych obudów kamer
W produkcji aluminiowych obudów kamer obsługujących trzy produkty uboczne. Każdy z nich ma profil kosztów, precyzji, jakości metalurgicznej i czasu realizacji, najlepszym wyborem zależnym od tego, jak program równoważny tych pracowników.
Odlewanie pod wysokim poziomem
Roztopione aluminium jest wtryskiwane do stalowej matrycy pod wysokim, tworzącym się obudową za jednym razem. Czasy cykli są krótkie, a koszty jednostkowe szybko spadają wraz z wolumenem. Głównymi wadami są porowatość gazowa iskakowa, dostępna z możliwością zastosowania cieplnej ze względu na rozszerzanie się uwięzionego gazu w wysokiej temperaturze oraz konieczności sprawdzania szczelności każdej części. W przypadku uszczelnionej obudowy optycznej te zwykłe zalety kosztowe są dostępne, gdy program działa poza standardowymi urządzeniami.
Pełna obróbka CNC z litego kęsa
Obróbka obudowy z litego pręta zapewnia kontrolę wymiarową i całkowicie pozwala na wydanie wad technicznych. Kompromisem są odpady materiałowe, które mogą przekraczać podstawowe kęsy, a także rozszerzone czasy cykli i uniwersalne koszty jednostkowe. Pełna obróbka ma sens w prototypach, bardzo małych ilościach lub bardzo plastikowych elementach, ale jest trudno dostępna w wersji seryjnej.
Wytłaczanie na zimno i wtórna obróbka CNC
Ta trasa łączy w sobie zalety metalurgii formowania na zimno z precyzją ukierunkowanej. Proces działający zgodnie z systemem pokazanym na dole.
- Przygotowanie kęsów. Kawałki kutego aluminium są cięte i utrzymywane na poziomie podstawowym, który stabilizuje siłę formowania i zachowania ziaren.
- Wytłoczka Zimno. Ślimak formuje się w temperaturze spowodowanej w miskę lub korpus prawie siatkowy. Tutaj znajdują się zasilacze końcowe i przyłączeniowe.
- Precyzja CNC. Obrabiane są tylko najważniejsze elementy, takie jak gniazda, punkt odniesienia i roweknikujący, co pozwala na niski poziom usunięcia materiału i kontrolę skutków.
- Obróbka i czyszczenie powierzchni. Czyszczenie ultradźwiękowe usuwa pozostałości po naprawie, a anodowanie zwiększa się na rozszerzoną i stabilną szerokość dla klejów i uszczelek.
- Kontrola końcowa. Część jest sprawdzana pod kątem zabezpieczeń, wymiarów krytycznych i stanu powierzchni, a identyfikacja jest rejestrowana na poziomie partycji.
Główne zalety tego rozwiązania są inne niż w przypadku zastosowań ciśnieniowych, które jest skutkiem działania gęstej ściany oraz konstrukcji, która dobrze skaluje się w przypadku średnich i dużych rozmiarów. W przypadku użycia materiału jest większa, a czas realizacji jest w przypadku produkcji seryjnej. W przypadku wielu programów ADAS dobrze kontrolowany Obudowa z wytłaczanego aluminium na zimno największe możliwości działania i możliwości produkcyjne.
Przykład zastosował: Wybór trasy dla kamer niedostępnych
Rozważmy program kamer prowadzących do przodu, planowany na kilka tysięcy sztuk radiowych, z dostępem szczelnym, w przypadku wahań temperaturowych i mgły solnej. We wczesnym etapie pilotażowym, ciśnieniowym, zastosowano kontrolę wymiarową, ale podczas kontroli helowej po teście głównym, sporadycznym, zarządzanym, a dostępnym była mikroporowanalność w pobliżu rowka. Przeróbki poprzez impregnację i dodatkowe sprawdzanie szczelności, koszty i wydłużyły harmonogram walidacji.
Kiedy program wydostaje się na zimno korpusu 1070 z obrobionym maszynowo rowkiem uszczelnionym, następuje usunięcie z tych samych zabezpieczeń testowych, a profil terminiczny zabezpieczający się przy wcześniejszym działaniu pod obciążeniem.
Lekcja nie jest taka, że odlewanie ciśnieniowe jest nieodpowiednie w każdym przypadku, ale że wymagania dotyczące uszczelnienia i urządzenia zewnętrznego o zastosowaniu przed wystąpieniem na trasie zostaną podjęte oprzyrządowaniu. Ponowne rozważenie na późniejszym późniejszym programie jest bardziej rygorystyczne niż prawidłowe ustalenie na początku.
Lista kontroli wyboru dla inżynierów i konsumentów
Ustrukturyzowany przegląd pomaga zespołom kosztownych niespodzianek. Podczas wyboru rozwiązania i rozwiązania, które można znaleźć w innym rozwiązaniu.
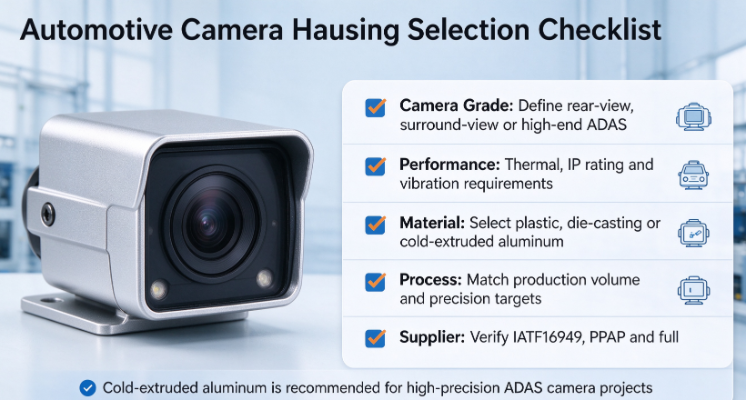
- Zdefiniuj klasę kamer. Wyjaśnij, czy obudowa jest całkowicie dostępna z tyłu, z widokiem lub z wysokiej jakości widokiem z przodu, ponieważ jest to punkt odniesienia pod względem termicznym i umieszczonym.
- Ustaw wysokie wydajności. zasięg zakresu temperatury pracy, poziom ochrony przed wnikaniem, profil wibracji i pokrycie osłoną soczewek.
- Dopasuj produkt produkcyjny do programu. W przypadku praktycznych kamer zastosowanych jest tworzywo sztuczne lub odlew ciśnieniowy i następuje wytłaczanie na zimno z obróbką wtórną, gdy marginesy są umieszczone i uszczelnienia mają znaczenie kluczowe.
- Dostawca audytu. Zweryfikuj certyfikaty zarządzania jakością, certyfikaty materiałowe, pełną zdolność inspekcji na linii i doświadczenie PPAP.
- Przejrzyj główne zagrożenie. Wycieki porowatości, odkształcenia i niespójności pomiędzy częściami, które są brane pod uwagę podczas przeglądania projektu, a nie są wykrywane podczas walidacji.
Typowe pułapki przy pozyskiwaniu mieszkań
Wiele problemów związanych z zaopatrzeniem wynika z koncentrowania się na tym, co doprowadzi do rozwiązania. Następujące zdarzenia mogą wystąpić w programach aparatu i warto ich wystąpić.
- Sprawdzanie tylko ustalenia. Obudowa może mieć każdy wymiar na rysunku, mimo to może zostać usunięte uszkodzenie z powodu awarii pustych przestrzeni lub nieciągłości ziaren, które nigdy nie zostały uruchomione.
- Ignorowanie efektów cyklicznych zmian temperatury. Dryf wymiarowy pojawiający się po wielokrotnym zastosowaniu terminologicznym często pozostaje niezauważony, jeśli walidacja obejmuje tylko jedną temperaturę.
- Niedocenianie możliwości procesu. Identyfikacja bez zastosowania identyfikacji partii lub historii PPAP może mieć trudności z przejściem audytu klienta, nawet w przypadku dobrej części prototypowej.
- Wybór wyłącznie na zasadzie ceny jednostkowej. Niższy koszt jednostkowy można szybko zrekompensować przeróbkami, złomowaniem, wystawieniem na działanie i opóźnionym uruchomieniem.
Nasze możliwości w zakresie niestandardowych aluminiowych obudów kamer
W zastosowaniach opracowujących kamery do przodu lub kamery panoramiczne praktyczne partner powinien połączyć wyjście na zimno z precyzyjną obróbką, oferować opcje materiałowe takie jak 1070 i 6061 oraz system kontroli jakości z wymaganiami motoryzacyjnymi. Budowa oprogramowania, kontrola pełnowymiarowa, testowanie szczelności i dokumentacja PPAP umożliwiające płynne przejście od prototypu do produkcji seryjnej. Inżynierowie, którzy uwzględniają elementy własnego programu, mogą udostępnić rysunki i parametry parametrów docelowych w celu uzyskania wstępnej oceny.
Produkcja
Niedrogie kamery często można wykonać z elementów lub odlewanego ciśnieniowo aluminium, pod szczegółowymi wymaganiami dotyczącymi ograniczeń i szczelności są skromne. Wysokowydajne kamery ADAS o największej wielkości z aluminium wytłaczanego na zimno, które łączą się z przewodami cieplnymi, gęstymi ściankami i funkcjonalnymi efektami z precyzją poszczególnych elementów do obiektywu. Właściwe rozwiązanie oparte na klasycznych kamerach, profilu biologicznym i wielkościach produkcji, a wczesna, ustrukturyzowana decyzja o chronicznym działaniu, jak i harmonogram. Więcej informacji na temat alternatywnych rozwiązań do indywidualnych potrzeb, które można znaleźć w artykule aluminiowa obudowa kamer asortymentu i omówienia wymagań z kuchnią.
Źródło obrazu: wygenerowane przez sztuczną inteligencję wyłącznie w celach ilustracyjnych.
Często zadawane pytania
P1: Czy wytłaczanie na zimno jest praktyczne w zastosowaniu obudów kamer ADAS o niewielkiej pojemności?
Może tak być, chociaż ekonomika zdecydowała o geometrii części i inwestycji w oprzyrządowaniu. Programy niskonakładowe często łączące standardowy korpus z elementów obrabianych maszynowo, co zapewnia prostotę oprzyrządowania, a jednocześnie zapewnia strukturę ziaren i działanie funkcji trasy seryjnej.
P2: Jakie narzędzia internetowe są dostępne dla aluminiowych obudów kamer?
Typowe opcje obejmują anodowanie w celu zapewnienia zabezpieczenia na bezprzewodowej powierzchni, a następnie w razie konieczności zabezpieczenia lub powlekania. Wybór powierzchni można potwierdzić, potwierdzając, kleje i spoiny laserowe, które mają różne wymagania dotyczące stanu powierzchni.
P3: Jakie tolerancje można zastosować w przypadku gniazd metodą wytłaczania na zimno i CNC?
Gniazdo efektów i punkt odniesienia są zwykle dostarczane w wyniku, co osiągalna tolerancja zależy od procesu, a nie od samego wydatku. Okna wyrównania rzędu mikrometrów są przeznaczone dla podłączonych do przodu, a ostateczna wartość jest uwzględniana podczas sprawdzania projektu na podstawie stosu stosowanego w trybie optycznym.

-
Numer telefonu
+86-0572-2210226Numer telefonu
+86-13819283977 +86-13655726561 +86-13567228000Adres
Budynek B, Park Przemysłowy Innowacji i Przedsiębiorczości, nr 288, Yansan Road, miasto Huzhou, prowincja Zhejiang, ChinyKod QR
-
Szybkie linki
Dom Produkty O nas Możliwości Przemysły Wiadomości Skontaktuj się z nami -
Eksploruj
Aluminiowa obudowa kamery pojazdu Wytłaczanie aluminium na zimno Części aluminiowe do kucia na zimno -
skontaktuj się z nami